

Viene utilizzato l'acidoacciaio inossidabileper tre motivi: rimuovere incrostazioni e tinte a caldo (decapaggio), rimuovere il ferro libero e ripristinare il film passivo (passivazione), sciogliere i depositi dalle apparecchiature (disincrostazione e cleaning-in-place). Se eseguita correttamente, la pulizia con acido rende l’acciaio inossidabile più resistente alla corrosione. Se eseguito in modo errato, può causare l'effetto opposto: superfici incise, scure o bucherellate, macchie color ruggine in pochi giorni o perdite in uno scambiatore di calore appena pulito. Quando ciò accade, la prima domanda è quasi sempre la stessa: l’acido era alla giusta concentrazione, alla giusta temperatura e al momento giusto? Questa guida mostra come rispondere a questa domanda con prove, come interagiscono le tre variabili, cos'altro può andare storto anche quando tutte e tre sono nell'intervallo e come eseguire una revisione strutturata di una fase di pulizia con acido non riuscita.
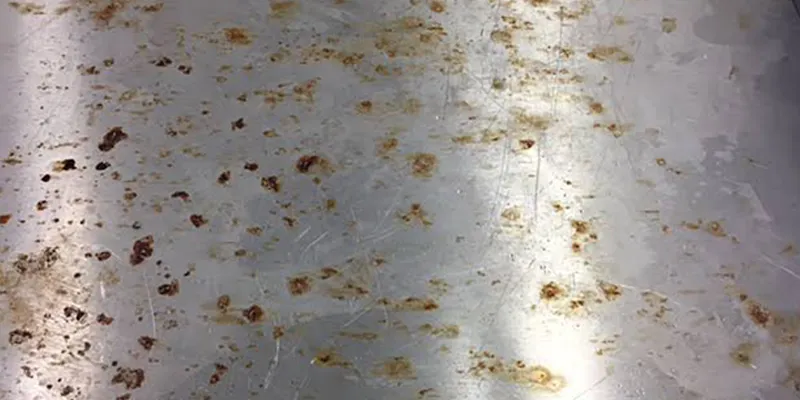
Risposta breve: rivedere insieme concentrazione, temperatura e tempo di esposizione, rispetto alla finestra per il processo e la lega specifici, utilizzando i dati misurati anziché la ricetta. Le finestre pubblicate scambiano una variabile con un'altra: ad esempio, ASTM A967 consente il 20–25% di acido nitrico per un minimo di 20 minuti a 120–140 gradi F, ma 30 minuti se il bagno è solo a 70–90 gradi F, e acido citrico per 4 minuti a 140–160 gradi F ma 20 minuti a 70–120 gradi F. I guasti di solito derivano da una combinazione: è rimasto anche un bagno caldo o contaminato lungo (attacco flash), troppo acido fluoridrico (attacco), l'acido sbagliato (l'acido cloridrico buca l'acciaio inossidabile), un grado sensibilizzato o facilmente lavorabile o acido intrappolato nelle fessure. Controllare il livello di cloruro nel bagno e nell'acqua di risciacquo (circa 50 ppm di cloruro nell'acqua e circa 60 mg/l nel bagno sono i limiti comunemente citati), perché il cloruro è la causa nascosta più comune.
Questa guida contiene informazioni tecniche generali. La pulizia con acido comporta gravi rischi, soprattutto con acido fluoridrico, e deve seguire le schede dati di sicurezza, le procedure del sito e il personale addestrato. Le specifiche in vigore, il produttore dell'apparecchiatura e un ingegnere di processo qualificato controllano il processo approvato per qualsiasi parte o sistema specifico.
Quali sono i più comuni errori di pulizia con acido sull'acciaio inossidabile?
Cinque tipi di guasto rappresentano la maggior parte dei problemi: attacco flash o incisione, vaiolatura del cloruro, attacco intergranulare su metallo sensibilizzato, attacco di acido intrappolato in fessure o vuoti e passivazione incompleta che lascia il ferro libero. Ciascuno punta a una variabile diversa e a un posto diverso in cui guardare.
|
Fallimento |
Che aspetto ha |
Autisti abituali |
I più colpiti |
|
Attacco flash o incisione |
Superficie scura, grigia o fortemente incisa dopo la fase acida |
Bagno contaminato (spesso cloruro), temperatura eccessiva, tempo eccessivo |
Qualsiasi grado, soprattutto nei bagni citrici nei test di laboratorio |
|
Vaiolatura del cloruro |
Buchi, macchie di ruggine e macchie, spesso entro pochi giorni |
Acido cloridrico o acido contenente cloruro, cloruro nell'acqua di risciacquo |
Serie 300, gradi ferritici e martensitici |
|
Attacco intergranulare |
Incisione del bordo del grano, superficie ruvida o zuccherina in prossimità delle saldature |
Metallo sensibilizzato in acido forte o riducente, acido cloridrico |
Acciaio inossidabile austenitico saldato o alterato termicamente |
|
Attacco con acido intrappolato |
La ruggine fuoriesce da fessure, fili e vuoti giorni dopo |
Acido residuo dopo un risciacquo inadeguato, vuoti di solfuro nei gradi a lavorazione meccanica |
303, 416 e qualità simili per lavorazione meccanica, design con fessure |
|
Pulizia o passivazione incompleta |
Macchie di ruggine, macchie da ferro libero, test di accettazione fallito |
Concentrazione troppo bassa, temperatura o tempo troppo brevi, parti non pulite prima |
Tutti i gradi |
Tabella 1. Errori comuni nella pulizia con acido e cause abituali.
Perché la concentrazione, la temperatura e il tempo di esposizione devono essere rivisti insieme?
Perché gli standard consentono di scambiare una variabile con un’altra. Una temperatura più bassa richiede tempi più lunghi; una concentrazione inferiore richiede una temperatura più elevata o un tempo più lungo; e una combinazione sicura con un'impostazione può danneggiare il metallo con un'altra. Rivedere un solo numero può non cogliere la causa.
ASTM A967, lo standard per la passivazione chimica delle parti in acciaio inossidabile, elenca trattamenti denominati con un intervallo di concentrazione, un intervallo di temperatura e un tempo minimo. Il modello mostra chiaramente il compromesso. Nitric 2 utilizza il 20–45% di acido nitrico a 70–90 gradi F (21–32 gradi) per almeno 30 minuti, mentre Nitric 3 utilizza il 20–25% di acido nitrico a 120–140 gradi F (49–60 gradi) per almeno 20 minuti. Citric 1 utilizza acido citrico al 4–10% a 140–160 gradi F (60–70 gradi) per almeno 4 minuti, Citric 2 a 120–140 gradi F per almeno 10 minuti e Citric 3 a 70–120 gradi F (21–49 gradi) per almeno 20 minuti. Un ingegnere di processo può sceglierne uno qualsiasi, ma le tre variabili devono rientrare nella stessa riga.
|
A967 Trattamento |
Soluzione |
Temperatura |
Tempo minimo |
|
Nitrico 1 |
20–25% di acido nitrico (in volume) con circa il 2,5% di bicromato di sodio |
120–130 gradi F (49–54 gradi) |
20 min |
|
Nitrico 2 |
20–45% di acido nitrico |
70–90 gradi F (21–32 gradi) |
30 min |
|
Nitrico 3 |
20–25% di acido nitrico |
120–140 gradi F (49–60 gradi) |
20 min |
|
Nitrico 4 |
45–55% di acido nitrico |
120–130 gradi F (49–54 gradi) |
30 min |
|
Nitrico 5 / Citrico 4, 5 |
Altre combinazioni che superano i test delle specifiche |
Come qualificato |
Come qualificato |
|
Citrico 1 |
4-10% di acido citrico (in peso) |
140–160 gradi F (60–70 gradi) |
4 min |
|
Citrico 2 |
4–10% di acido citrico |
120–140 gradi F (49–60 gradi) |
10 min |
|
Citrico 3 |
4–10% di acido citrico |
70–120 gradi F (21–49 gradi) |
20 min |
Tabella 2. Trattamenti di passivazione con acido nitrico e citrico elencati in ASTM A967 (come pubblicato nello standard e nelle guide ai processi). Il dicromato è limitato in alcune giurisdizioni. Conferma l'edizione corrente dello standard e le specifiche di acquisto.
Cosa dicono le finestre pubblicate per il decapaggio, la pulizia e la decalcificazione?
Le finestre differiscono per scopo. La passivazione utilizza acido nitrico o citrico a temperatura moderata; per la pulizia e la decalcificazione utilizzare acido nitrico con una piccola quantità di acido fluoridrico; e il decapaggio utilizza contenuti di acido più elevati, con un tempo che dipende dall'ossido da rimuovere. Non applicare una finestra di passivazione ad un lavoro di decapaggio o viceversa.

|
Processo |
Finestra pubblicata |
Fonte e nota |
|
Pulitura nitrico-fluoridrica (serie 300 ricotto) |
Circa il 6–25% di acido nitrico con lo 0,5–8% di acido fluoridrico, fino a circa 140 gradi F |
ASTM A380 Tabella A2, come descritto nella letteratura sul processo |
|
Disincrostante acido (nitrico-fluoridrico) |
Circa il 15–25% di acido nitrico con l'1–8% di acido fluoridrico |
ASTM A380 Tabella A1, come descritto nella letteratura sul processo |
|
Pulitura-passivazione con acido nitrico |
20-30% di acido nitrico a circa 120 gradi F per circa 10-30 minuti (più a lungo in alcuni casi) |
ASTM A380 come descritto nella letteratura di processo |
|
Bagno di decapaggio (generale) |
Tipicamente 10–20% di acido nitrico con 1–8% di acido fluoridrico; nitrico fino a circa dieci volte l'acido fluoridrico; lento a meno che l'acido fluoridrico non sia superiore a circa il 3% |
Guide dei produttori e delle associazioni di categoria; tempo da circa 30 minuti a diverse ore a temperatura ambiente a seconda della tinta |
|
Immersione nitrica/HF per incrostazioni |
Il tempo di immersione comunemente è di circa 5–20 minuti con controllo della concentrazione e della temperatura |
Manuale dei progettisti Nickel Institute/AISI su pulizia e disincrostazione |
|
Passivazione nitrica dei gradi a lavorazione meccanica (ad esempio 303) |
Acido nitrico al 20–40% per 30–60 minuti |
Manuale del progettista del Nickel Institute/AISI |
|
Pulizia citrica dei depositi ferrosi |
Circa il 3-5% di acido citrico ammoniacato a circa 170 gradi F |
Manuale del progettista del Nickel Institute/AISI |
Tabella 3. Finestre pubblicate sulla pulizia con acido. I valori provengono dagli standard citati nella letteratura di processo e dalle guide dei produttori e delle associazioni; non sono intercambiabili e devono essere abbinati al processo, alla lega e alle specifiche.
Si applicano due avvertenze. Innanzitutto, il decapaggio è un processo di rimozione del metallo: dissolve le incrostazioni e un sottile strato di metallo base e una guida del produttore rileva che incide l'acciaio, lasciando un aspetto più opaco e una ruvidità superficiale leggermente superiore. In secondo luogo, la passivazione non ha lo scopo di rimuovere affatto il metallo. Se una parte perde peso in un bagno di passivazione, il processo non funziona come passivazione.
Come si controlla la concentrazione dell'acido?
Verificare la concentrazione misurata di ciascun componente, non la registrazione del dosaggio. Controllare la forza dell'acido mediante titolazione, il fluoruro e il ferro liberi mediante analisi e il cloruro mediante test, quindi confrontare con la finestra del processo. Troppo basso significa un'azione lenta o incompleta; un rapporto troppo alto o sbagliato significa incisione o vaiolatura.
Cambiamenti di concentrazione nel servizio. L'ingresso di acqua diluisce il bagno, l'evaporazione lo concentra, l'acido viene consumato dalla reazione e il ferro e il cromo disciolti si accumulano. Una guida industriale sulla pulizia e la disincrostazione sottolinea che il controllo della concentrazione dei bagni di decapaggio è importante e che per un controllo più attento si consiglia il campionamento durante il giorno. Un bagno miscelato correttamente lunedì potrebbe essere fuori dalla finestra entro venerdì.
|
Acido o componente |
Se troppo basso |
Se troppo alto o contaminato |
|
Acido nitrico (passivazione) |
Rimozione incompleta del ferro libero e film passivo debole; tempi più lunghi necessari |
Generalmente non dannoso per l'acciaio inossidabile; un produttore nota che l'acido nitrico al 50% è più ossidante e meno aggressivo dell'acido nitrico al 20% per gli acciai inossidabili |
|
Acido fluoridrico (decapaggio) |
Il decapaggio è lento a meno che non superi il 3% circa |
Mordenzatura eccessiva e aumento della ruvidità superficiale; attacco grave dove sono presenti carburi precipitati |
|
Acido citrico |
Pulizia incompleta; necessita di una temperatura più elevata o di un tempo più lungo |
La contaminazione del bagno aumenta il rischio di attacchi improvvisi; test di laboratorio hanno rilevato che le procedure con l'acido citrico sono più inclini agli attacchi flash rispetto a quelle nitriche |
|
Acido cloridrico (se presente) |
Non applicabile |
Forma cloruro ferrico, un forte agente vaiolante; attacca tutti i gradi inossidabili e può causare corrosione intergranulare nell'acciaio sensibilizzato |
|
Cloruro nel bagno |
Non applicabile |
Limite comunemente citato circa 60 mg/L; al di sopra di esso aumenta il rischio di attacco flash e incisione |
|
Ferro disciolto |
Non applicabile |
Rallenta l'azione e modifica la chimica del bagno; pianificare la sostituzione del bagno o gli intervalli di analisi |
Tabella 4. Controlli della concentrazione e conseguenze della deviazione.
Come controlli la temperatura?
Confrontare la temperatura del bagno registrata (e, se possibile, la temperatura superficiale della parte) con la finestra. Un bagno troppo freddo dà una pulizia incompleta; uno troppo caldo aumenta la velocità di attacco e, in caso di contaminazione, provoca attacchi flash. Cerca punti caldi, riscaldamento esotermico e termocoppie nel posto sbagliato.
Una guida alla passivazione basata su laboratorio elenca i fattori che hanno causato l'attacco flash: temperatura eccessiva del bagno, tempo di immersione eccessivo e contaminazione del bagno. La temperatura influenza quasi tutte le reazioni chimiche e, come regola generale della cinetica chimica, i tassi raddoppiano all'incirca per ogni aumento di 10 gradi, quindi un bagno che si è spostato di 20 gradi sopra il suo punto di regolazione può attaccare il metallo molte volte più velocemente del previsto. Per questo motivo le finestre standard mantengono la temperatura ben al di sotto dell'ebollizione.
|
Problema di temperatura |
Effetto |
Cosa controllare |
|
Bagno sotto la finestra |
Rimozione o disincrostazione incompleta del ferro libero; potrebbe richiedere più tempo di un trattamento con bagno freddo (ad esempio Nitric 2 a 70-90 gradi F richiede 30 minuti) |
Funzione del riscaldatore, stagione, dimensione del serbatoio, se è stato utilizzato il momento giusto |
|
Bagno sopra la finestra |
Attacco metallico più veloce; attacco flash e incisione, soprattutto con contaminazione; più fumi |
Calibrazione del controller, posizione della termocoppia, punti caldi della batteria di riscaldamento |
|
Punti caldi locali vicino ai riscaldatori |
Incisione irregolare sulle parti vicine alla batteria o alla parete del serbatoio |
Circolazione, posizionamento delle parti, disposizione delle bobine |
|
Calore di reazione o carico pesante |
La temperatura aumenta durante la corsa |
Registra la temperatura durante il ciclo, non solo all'inizio |
|
Temperatura non misurata affatto |
Nessuna prova per la revisione |
Aggiungi la registrazione continua per i processi critici |
Tabella 5. Revisione della temperatura. La regola pratica generale del raddoppio è un'approssimazione della cinetica chimica, non una velocità misurata per una lega e un bagno specifici.
Come si valuta il tempo di esposizione?
Contare il tempo totale in cui l'acido ha effettivamente toccato il metallo: immersione, tempo di drenaggio, tempo di permanenza nelle fessure e ritardo prima del risciacquo. Gli standard di passivazione prevedono tempi minimi; il decapaggio e la disincrostazione necessitano di un livello massimo controllato. Una lunga esposizione non pianificata, come un ammollo notturno, è una causa nascosta frequente.
Un tempo minimo garantisce il completamento del trattamento. Ma in molte tabelle di passivazione il tempo non ha un limite superiore, motivo per cui l'esposizione prolungata in un bagno caldo o contaminato è una causa comune di attacchi flash. Nel decapaggio, il tempo è una variabile del processo determinata dallo spessore dell'ossido e dal contenuto di acido: un manuale sulla pulizia e disincrostazione rileva che tempi di immersione di circa 5-20 minuti sono tipici per le soluzioni nitrico-fluoridriche e che il tempo di immersione è determinato provando per ciascun prodotto, aumentando il tempo quando la concentrazione o la temperatura sono inferiori. Il tempo si accumula anche dopo il serbatoio. L'acido che rimane nelle fessure, nei fili o nei pori continua a funzionare finché non viene risciacquato o neutralizzato.
|
Anomalia temporale |
Conseguenza tipica |
Cosa controllare |
|
Più corto del minimo per il metodo |
Test di accettazione fallito, rimane ferro libero |
Abbina l'ora alla riga dello standard applicabile a quella temperatura |
|
A temperatura più lunga del previsto |
Acquaforte, flash attack, asportazione del metallo in eccesso nel decapaggio |
Registrazioni temporizzate, passaggi di turno, interruzioni di processi |
|
Risciacquo ritardato dopo il bagno acido |
L'acido si secca o si concentra sulla superficie, causando macchie e attacchi |
Tempo tra l'uscita del bagno e l'inizio del risciacquo |
|
Durante la notte o il fine settimana immergere nell'acido |
Grave attacco alle parti bagnate |
Ordini di lavoro, procedure di lock-out e hold |
|
Acido intrappolato in fessure o vuoti |
Attacco locale prolungato e successiva fuoriuscita di ruggine |
Progettazione del risciacquo, drenaggio, geometria della parte |
Tabella 6. Revisione temporale.
Cos'altro può causare guasti quando concentrazione, temperatura e tempo rientrano nell'intervallo?
Contaminazione, stato del materiale e risciacquo. Il cloruro nel bagno o nell'acqua di risciacquo, il ferro disciolto o incorporato, gli oli rimasti sulle parti, le saldature sensibilizzate, i solfuri liberi di lavorazione e l'acido intrappolato possono causare guasti anche in un bagno perfettamente chiuso.
|
Fattore |
Come provoca il fallimento |
Controllare |
|
Cloruro nell'acqua del bagno o del risciacquo |
Attacco flash, incisione e vaiolatura; la causa nascosta più comune |
Utilizzare acqua con meno di 50 ppm di cloruro; mantenere il cloruro del bagno al di sotto di circa 60 mg/L; prova il bagno |
|
Sui componenti sono rimasti residui e fluido da taglio |
Ossidazione eccessiva e trattamento non uniforme |
Pulire e sgrassare prima della fase acida, come richiesto dallo standard di pulizia |
|
Saldatura sensibilizzata o zona alterata dal calore |
Attacco intergranulare negli acidi forti o riducenti; l'acido cloridrico può causare ciò nell'acciaio austenitico sensibilizzato |
Utilizzare qualità a basso contenuto di carbonio o stabilizzate per le parti saldate; evitare l'acido cloridrico |
|
Qualità per lavorazione meccanica automatica (303, 416) |
Le inclusioni di solfuro si dissolvono e lasciano microvuoti che intrappolano l'acido; il normale risciacquo potrebbe non rimuoverlo |
Utilizzare una sequenza alcalino-acido-alcalino o un processo progettato per questi gradi |
|
Tinta termica alle saldature |
Strato passivo indebolito in cui il decapaggio o la rimozione meccanica erano incompleti |
Rimuovere la tinta termica mediante decapaggio o metodo equivalente, quindi passivare |
|
Risciacquo inadeguato |
Residui di acido e cloruro rimasti sulla superficie |
Sciacquare abbondantemente con acqua pulita; controllare la qualità e il tempo del risciacquo |
|
Contaminazione incrociata da acciaio al carbonio |
Il ferro incorporato arrugginisce dopo la passivazione |
Utilizzare strumenti e serbatoi dedicati; testare il ferro libero |
Tabella 7. Fattori che causano guasti anche quando concentrazione, temperatura e tempo rientrano nell'intervallo.
Perché l'acido cloridrico è una causa comune di guasti?
Poiché l'acido cloridrico attacca tutti i tipi di acciaio inossidabile e produce cloruro ferrico, un forte agente vaiolante, e gli ioni cloruro sono difficili da rimuovere completamente. Si tratta di una pessima scelta di prima scelta per l'acciaio inossidabile, anche con inibitori, e in molti casi un esame fallito lo rileverà nel pulitore.
Il manuale dei progettisti del Nickel Institute e dell'AISI sulla pulizia e la disincrostazione spiega che l'acido nitrico è ossidante e preserva la pellicola passiva, mentre gli acidi cloridrico, solforico e fluoridrico sono riducenti. Si afferma che l'acido cloridrico attaccherà tutti i tipi di acciaio inossidabile, che produce cloruro ferrico come un forte agente vaiolatura e che può causare corrosione intergranulare negli acciai inossidabili austenitici sensibilizzati.
Un brevetto sugli acciai inossidabili per il servizio con acido cloridrico rileva che i gradi standard 304 e 316 non sono resistenti all'acido cloridrico a qualsiasi concentrazione e temperatura. I professionisti segnalano lo stesso modello di guasto sul campo: scambiatori di calore inossidabili che sono stati forati o bucherellati dopo essere stati puliti con decalcificanti che contenevano acido cloridrico, dove invece era raccomandato l'acido solfammico o fosforico.
Molti decalcificanti in commercio contengono acido cloridrico, è quindi opportuno verificare la scheda di sicurezza del prodotto utilizzato. Anche se l'acido è inibito, le soluzioni acide contenenti cloruro promuovono la vaiolatura e la corrosione interstiziale dove depositi, guarnizioni o regioni stagnanti creano spazi occlusi e un inibitore non rende l'acido cloridrico adatto all'acciaio inossidabile.
Come si analizza passo dopo passo un passaggio di pulizia con acido non riuscito?
Lavora dalle registrazioni alle parti, dal bagno al laboratorio: raccogli la registrazione del processo, mappa il danno, analizza il bagno e l'acqua di risciacquo, esegui test di accettazione, esamina il metallo e, se necessario, riproduci il guasto su un coupon dello stesso materiale e condizione.
|
# |
Fare un passo |
Cosa collezionare o fare |
Cosa ti dice |
|
1 |
Registro del processo |
Tipo di acido e prodotto, composizione e concentrazione misurata, registro della temperatura, tempi, età del bagno e del ferro, risciacquo e fonte dell'acqua |
Se il processo era all'interno della sua finestra |
|
2 |
Mappa dei danni |
Fotografare e mappare l'attacco in base alla posizione: incisione uniforme, cavità, fessure, saldature, filettature, parti superiori e inferiori |
Il pattern indica un attacco flash, vaiolatura, sensibilizzazione o acido intrappolato |
|
3 |
Analisi del bagno e del risciacquo |
Testare cloruro, fluoro, ferro, titolazione nitrica e pH dell'acqua del bagno e del risciacquo |
Contaminazione ed esaurimento |
|
4 |
Prove di accettazione |
Test di immersione in acqua, umidità elevata, nebbia salina, solfato di rame (per alcuni gradi) o ferricianuro come richiesto dalle specifiche |
Se la superficie è pulita e passiva |
|
5 |
Controllo dei materiali |
Identificazione positiva del materiale, certificato, grado e trattamento termico, registrazioni delle saldature |
Grado sbagliato o condizione di sensibilizzazione |
|
6 |
Esame di laboratorio |
Metallografia per attacco al bordo grano, misura della rugosità, analisi dei depositi |
Tipo e meccanismo di attacco |
|
7 |
Riprodurre |
Tagliandi di processo dello stesso calore e condizione nelle condizioni registrate e specificate |
Quale variabile ha causato l'errore |
|
8 |
Azione correttiva |
Correggere la variabile, aggiungere il monitoraggio e riqualificare il processo |
Impedisce la ripetizione |
Tabella 8. Sequenza di indagine per una fase di pulizia con acido non riuscita.
Quali test di accettazione confermano una superficie pulita e passiva?
Utilizzare i test indicati nelle specifiche applicabili. I test comunemente elencati includono l'immersione in acqua, l'elevata umidità, la nebbia salina, il solfato di rame (per la serie 400) e i test con acido ferricianuro-nitrico di potassio per il ferro libero. Abbinare il test al grado, poiché i gradi a lavorazione meccanica e quelli ferritici si comportano diversamente.
ASTM A967 abbina i suoi trattamenti di passivazione a test di accettazione. Un test di passivazione descritto nello standard utilizza una soluzione di solfato di rame: la soluzione viene applicata a un campione della serie 400 e il test viene superato se non si vedono depositi di rame dopo il risciacquo e la pulizia. Per i gradi austenitici non lavorabili a macchina, una guida del produttore indica un test di umidità come valutazione alternativa e avverte che i criteri A967 potrebbero non essere applicabili agli acciai inossidabili a lavorazione libera. Qualunque sia il test specificato, trattarlo come una conferma di superamento/fallimento della superficie, non come un sostituto del controllo del bagno.
Come si sceglie l'acido e la finestra giusti per il materiale?
Scegliere in base allo scopo e alla lega: acido nitrico per la passivazione della maggior parte dei gradi, acido citrico laddove il nitrico non è adatto (con un controllo più rigoroso), nitrico-fluoridrico per il decapaggio ed evitare l'acido cloridrico. Qualificare la finestra su un tagliando della stessa lega e condizione prima di avviare la produzione delle parti.
|
Acido |
Ruolo |
Punti di forza |
Avvertenze |
|
Acido nitrico |
Passivazione e pulizia; ossidante |
Scioglie il ferro libero e rinforza il film passivo; riduce il rischio di attacchi flash a concentrazione più elevata o con bicromato |
Movimentazione ed emissioni; contaminazione da cloruro |
|
Acido citrico |
Passivazione e blanda disincrostazione |
Più delicato sul metallo base; utile per i gradi che l'acido nitrico può incidere |
I test di laboratorio hanno rilevato un rischio di attacco flash maggiore rispetto a quello nitrico; stretto controllo della temperatura, del tempo e della contaminazione |
|
Nitrico-fluoridrico |
Decapaggio e disincrostazione |
Rimuove incrostazioni e tinte dovute al calore; standard per il decapaggio |
L'acido fluoridrico è estremamente pericoloso; acquaforte e rugosità se sovraesposta |
|
Acido fosforico o solfammico |
Deposito decalcificante (apparecchiature) |
Segnalato dai professionisti come adatto per scambiatori di calore inossidabili |
Verificare con il produttore dell'apparecchiatura e testare |
|
Acido cloridrico |
Non consigliato per l'acciaio inossidabile |
Scioglie velocemente l'ossido |
Vaiolatura con cloruro ferrico, attacca tutti i gradi, attacco intergranulare in acciaio sensibilizzato |
Tabella 9. Selezione dell'acido per la pulizia dell'acciaio inossidabile. La lega, la forma del prodotto e le istruzioni del produttore dell'attrezzatura determinano la scelta finale.
La lega è importante. Le qualità a lavorazione libera necessitano di sequenze speciali a causa dei vuoti di solfuro. I gradi ferritici e martensitici vengono attaccati più facilmente dai semplici bagni nitrici e talvolta sono passivati con acido nitrico inibito dal dicromato. I gradi altamente legati resistono meglio agli acidi e potrebbero richiedere bagni di decapaggio più aggressivi con più acido fluoridrico, mentre i gradi della serie 300 sono comunemente decapati con un contenuto di acido fluoridrico relativamente elevato. Un test tagliando del materiale reale, nelle condizioni reali (saldato, lavorato, ricotto), è la migliore protezione contro le sorprese.
Come si presenta in pratica un foglio di lavoro di revisione?
Un foglio di lavoro di una pagina che confronta i valori misurati con la finestra scelta rende evidente la causa nella maggior parte dei casi. Elenca concentrazione, temperatura, tempo, cloruro del bagno e cloruro dell'acqua per ogni analisi e confrontali con la riga dello standard applicabile.
|
Correre |
Condizioni registrate (illustrative) |
Rispetto a |
Verdetto |
|
A |
22% nitrico, 125 gradi F, 25 minuti, bagno di cloruro 20 mg/l |
Nitrico 3 (20–25%, 120–140 gradi F, minimo 20 minuti) |
Nella finestra |
|
B |
15% nitrico, 125 gradi F, 30 min |
Nitrico 3 o 5 |
Concentrazione sotto la finestra; non qualificato a meno che non sia stato testato |
|
C |
20% nitrico, 80 gradi F, 15 min |
Nitrico 2 (70-90 gradi F, minimo 30 minuti) |
Tempo inferiore al minimo |
|
D |
8% citrico, 165 gradi F, 60 min, bagno di cloruro 90 mg/l |
Citrico 1 (140-160 gradi F, minimo 4 minuti) |
Temperatura superiore all'intervallo; cloruro sopra il limite comune; elevato rischio di attacchi flash |
|
E |
20% nitrico con 2% cloridrico, 140 gradi F |
Nota al manuale sulle miscele nitrico/cloridrico |
Cloruro presente: rischio di vaiolatura; Evitare |
Tabella 10. Foglio di lavoro di revisione illustrativo. Le esecuzioni sono esempi costruiti per mostrare il metodo, non dati reali.
Domande frequenti
Quale concentrazione, temperatura e tempo dovrei utilizzare per la passivazione dell'acciaio inossidabile?
ASTM A967 elenca diverse combinazioni, ad esempio 20–25% di acido nitrico a 120–140 gradi F per almeno 20 minuti (Nitric 3), 20–45% di acido nitrico a 70–90 gradi F per almeno 30 minuti (Nitric 2) o 4–10% di acido citrico a 140–160 gradi F per almeno 4 minuti (Citric 1). Utilizza la combinazione richiesta dalle tue specifiche.
Cos'è l'attacco flash sull'acciaio inossidabile?
L'attacco flash è una superficie fortemente incisa o scurita prodotta quando un bagno di passivazione è contaminato, troppo caldo o utilizzato per troppo tempo. La contaminazione da cloruro è la causa più comune.
Quale limite di cloruro si applica all'acqua e ai bagni di passivazione?
Le linee guida del settore raccomandano comunemente acqua con meno di circa 50 ppm di cloruro e un limite di cloruro nel bagno di circa 60 mg/l. L'acqua del rubinetto è spesso adeguata, ma controlla la fornitura locale.
È possibile utilizzare l'acido cloridrico per pulire l'acciaio inossidabile?
Non è raccomandato. L'acido cloridrico attacca tutti i tipi di acciaio inossidabile, forma cloruro ferrico (un forte agente vaiolante) e può causare corrosione intergranulare nell'acciaio sensibilizzato.
L'acido citrico è più sicuro dell'acido nitrico per l'acciaio inossidabile?
È più delicato su alcuni gradi, ma test di laboratorio hanno rilevato che le procedure con acido citrico sono più soggette ad attacchi flash rispetto alle procedure nitriche, quindi temperatura, tempo e contaminazione richiedono uno stretto controllo.
Perché le qualità a lavorazione libera falliscono dopo la passivazione?
Le inclusioni di solfuro si dissolvono nell'acido e lasciano microvuoti che intrappolano l'acido; il normale risciacquo potrebbe non rimuoverlo, quindi questi gradi spesso necessitano di una sequenza alcalino-acido-alcalino.


