

Super duplexil decapaggio dopo la fabbricazione dovrebbe essere specificato in base alle condizioni della superficie da ottenere, non semplicemente dichiarando "trattato con acido" o "decapato e passivato". Definire quali superfici devono essere trattate, cosa deve essere rimosso, come verrà ispezionato il risultato e quali registrazioni sono richieste prima del rilascio. Ciò trasforma un'istruzione di finitura ambigua in un requisito di produzione verificabile. [1–3]
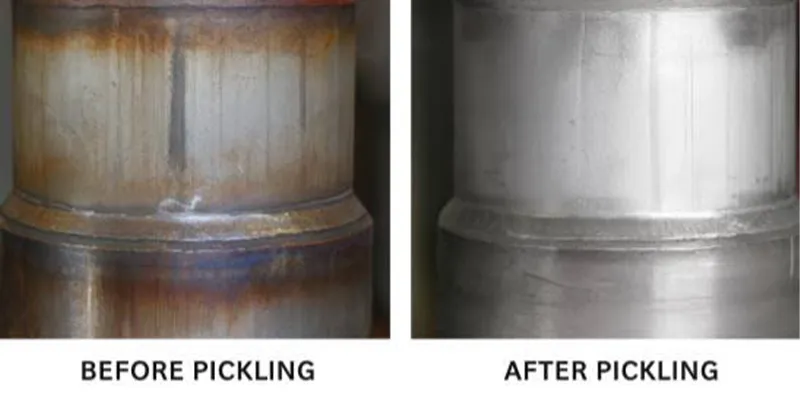
L'obiettivo pratico è una superficie pulita e disincrostata con la rimozione del colore del calore di saldatura, senza contaminazioni inaccettabili o danni da trattamento e preservando tutti i requisiti dimensionali e di finitura specificati. L'aspetto della superficie, la pulizia, la ruvidità e le prestazioni del test di corrosione sono dimensioni di accettazione separate; uno non dimostra automaticamente gli altri. [1–4]
Perché il super duplex necessita di un trattamento superficiale dopo la fabbricazione?
La fabbricazione può danneggiare la superficie resistente alla corrosione anche quando il grado della lega è corretto.
I gradi super duplex come UNS S32750 e UNS S32760 vengono utilizzati laddove sono importanti l'elevata robustezza e la resistenza alla corrosione localizzata. La saldatura e la lavorazione a caldo possono creare incrostazioni di ossido e tinta termica; la manipolazione e la macinazione possono aggiungere contaminazione o danni alla superficie. La tinta termica è più di un cambiamento di colore: l'ossidazione può lasciare uno strato impoverito di cromo sotto l'ossido. La rimozione dell'ossido e dello strato superficiale interessato aiuta a ripristinare la resistenza alla corrosione della superficie. [3, 5]
Ciò riguarda tubi, raccordi, flange e bobine di tubi prefabbricati: le categorie di prodotti e di fabbricazione descritte da JN Alloy. Un tubo decapato può acquisire una nuova tinta di saldatura durante l'assemblaggio della bobina, quindi la finitura originale non stabilisce la condizione finale di fabbricazione. Il contesto aziendale si basa sulle informazioni sui prodotti e sulla lavorazione pubblicate da JN Alloy. [6]
In cosa differiscono pulizia, decapaggio e passivazione?
La pulizia rimuove i contaminanti, il decapaggio rimuove l'ossido e un sottile strato di metallo e la passivazione chimica tratta una superficie già pulita. Sono operazioni complementari, non etichette intercambiabili.
ASTM A380/A380M affronta le pratiche di pulizia, disincrostazione, decapaggio e passivazione. ASTM A967/A967M affronta trattamenti di passivazione chimica e test di verifica alternativi. Un requisito di passivazione da solo non dovrebbe essere trattato come un'istruzione per rimuovere le incrostazioni di saldatura o lo strato impoverito di cromo. Specificare l'edizione del contratto, la procedura e i test applicabili anziché fare affidamento solo sul numero standard. [1, 2, 7]
|
Operazione |
Scopo primario |
Cosa non stabilisce |
|
Pulizia/sgrassaggio |
Rimuovere olio, grasso, sporco e residui di fabbricazione. |
Rimozione di tinte o incrostazioni dovute al calore aderenti. |
|
Decapaggio |
Rimuovere le incrostazioni di ossido e una quantità controllata di metallo sottostante. |
Metallurgia di saldatura, dimensioni o ogni criterio di pulizia accettabili. |
|
Passivazione chimica |
Rimuovere il ferro libero e favorire la formazione della pellicola passiva su una superficie chimicamente pulita. |
Rimozione di incrostazioni pesanti o prova delle prestazioni di corrosione specifiche del servizio. |
|
Levigatura/lucidatura |
Rimuovi i difetti o ottieni un profilo e una finitura definiti. |
Adeguata rimozione dell'ossido, assenza di contaminazione incorporata o condizione di decapaggio accettabile. |
Base di confronto: ASTM A380/A380M, ASTM A967/A967M e indicazioni di settore sui trattamenti superficiali. L'acciaio inossidabile può riformare naturalmente la sua pellicola passiva in un ambiente adatto contenente ossigeno; un ulteriore passaggio di passivazione chimica è una decisione contrattuale separata, non un requisito automatico dopo ogni operazione di decapaggio. [1–3]
Quali condizioni superficiali dovrebbe richiedere l'ordine di acquisto?
Specificare una condizione finale misurabile per ciascuna zona di superficie, comprese le radici di saldatura e le superfici interne, non solo la faccia esterna accessibile.

Il seguente quadro è una struttura di approvvigionamento consigliata, non una classe di accettazione universale o una quotazione di ASTM. Ciascun limite deve essere selezionato per il componente, il servizio e i requisiti di progetto determinanti. Le linee guida del settore supportano la definizione del profilo di saldatura e delle condizioni della superficie post-fabbricazione durante la progettazione. [1, 4]
|
Dimensione dell'accettazione |
Requisito consigliato |
Verifica da definire |
|
Copertura del trattamento |
Identificare superfici bagnate e non bagnate, saldature, zone interessate dal calore, radici, rami e aree di riparazione. |
Mappa di ispezione; visualizzazione diretta o accesso al periscopio; campionamento concordato. |
|
Rimozione dell'ossido |
Nessuna tinta visibile dovuta al calore della saldatura o scaglie aderenti sulle superfici designate. |
Illuminazione, condizioni di visualizzazione e un campione di riferimento approvato ove utile. |
|
Pulizia della superficie |
Nessun olio visibile, grasso, detriti sciolti, macchie di ruggine o residui di decapaggio; accettazione del ferro libero dove specificato. |
Ispezione visiva più test selezionati di pulizia/ferro libero e relativi criteri. |
|
Danni al trattamento |
Nessuna vaiolatura, incisione, attacco preferenziale o perdita dimensionale inaccettabili causata dal trattamento. |
Definiti criteri visivi e controlli dimensionali sulle caratteristiche critiche. |
|
Rugosità e funzione |
Soddisfa i requisiti di disegno per superfici di flusso, facce di tenuta, filettature e altre caratteristiche critiche. |
Parametro come Ra, limite numerico, posizioni e metodo di misurazione, se richiesto. |
|
Risciacquo e asciugatura |
Rimuovere i residui del trattamento ed evitare ritenzioni di liquidi nelle tasche o nelle zampe morte. |
Qualità dell'acqua di risciacquo, controlli dei punti finali, drenaggio e procedura di asciugatura definiti dal progetto. |
|
Documentazione |
Tracciare il componente nei registri di trattamento e ispezione. |
Revisione della procedura, registro del processo, rapporto di ispezione, riparazioni e approvazione del rilascio. |
È opportuno decapare l'intero componente o solo la zona di saldatura?
Utilizzare il trattamento completo dei componenti quando una contaminazione ampia o incerta rende difficile giustificare il trattamento locale; utilizzare il trattamento locale solo quando è possibile dimostrarne la copertura e l’accettazione finale.
L'immersione, l'applicazione localizzata e la circolazione interna offrono diversi vantaggi di accesso e controllo. Scegli il percorso attorno alla geometria, alla contaminazione, al drenaggio e alla verifica, non solo all'apparenza. Il confronto seguente è un quadro di selezione ingegneristica; non si pretende che un metodo produca sempre una migliore resistenza alla corrosione. [1, 3]
|
Itinerario |
Potenziale vantaggio |
Principale problema di controllo |
|
Immersione completa |
Ampia copertura delle superfici accessibili sui componenti adatti all'apparecchiatura. |
Aria intrappolata, liquido trattenuto, controllo del bagno e protezione delle caratteristiche critiche. |
|
Pasta o gel localizzato |
Mira alle saldature accessibili e alle superfici interessate vicine. |
Copertura completa, sovrapposizione, consistenza del tempo di permanenza e rimozione completa dei residui. |
|
Circolazione interna |
Può trattare percorsi di flusso interni in gruppi di tubazioni. |
Flusso verso rami e rami morti, ventilazione, drenaggio e accesso per ispezione interna. |
|
Preparazione meccanica seguita dal decapaggio |
Può favorire la rimozione di ossidi tenaci o difetti superficiali. |
Utensili puliti dedicati, rimozione controllata del materiale ed evitamento di graffi grossolani. |
È possibile utilizzare una ricetta standard di decapaggio dell'acciaio inossidabile per il super duplex?
Non trasferire una ricetta da 304, 316 o anche duplex 2205 senza confermarne l'idoneità per l'esatto grado super duplex e per le condizioni di fabbricazione.
L'ossido duplex può essere sottile, strettamente aderente e più difficile da rimuovere chimicamente rispetto all'ossido su acciai inossidabili austenitici con resistenza alla corrosione paragonabile. L'efficacia del trattamento dipende dalla lega, dalle condizioni dell'ossido, dalla formulazione chimica, dalla temperatura, dal tempo di esposizione e dalle condizioni della soluzione di trattamento. Gli esempi di settore per 2205 non sono istruzioni di produzione automatica per S32750 o S32760. [3]
Richiedere una procedura documentata supportata da studi rappresentativi, ove appropriato. Registrare le variabili che influenzano il risultato e ispezionare la superficie trattata prima del rilascio. Una maggiore esposizione agli acidi non sostituisce il controllo del processo: la procedura deve rimuovere l'ossido senza attacchi inaccettabili o perdita di funzionalità. I prodotti chimici decapanti possono essere altamente pericolosi; la selezione dei prodotti chimici, la manipolazione, la ventilazione, i dispositivi di protezione e il trattamento dei rifiuti rientrano nell'ambito dei controlli qualificati del sito e della documentazione sulla sicurezza del prodotto. [1, 3]
Una superficie argentata o opaca dimostra che il decapaggio è accettabile?
No. L'aspetto è un risultato dell'ispezione, non una prova della chimica della superficie, della pulizia o delle prestazioni di corrosione.
Un esame visivo può identificare la tinta rimanente, le incrostazioni, le macchie e i danni evidenti. Un test di rottura dell'acqua valuta il comportamento di bagnatura associato alla pulizia; un test del ferro libero affronta la contaminazione da ferro. Nemmeno una misurazione diretta dello strato impoverito di cromo o un test completo di resistenza alla corrosione. Selezionare il test applicabile e i relativi criteri di accettazione anziché richiedere ogni test elencato in uno standard. [1, 2]
Inoltre, un aspetto decapato opaco non stabilisce una rugosità superficiale numerica. Laddove la rugosità è importante, specificare separatamente il parametro, il limite, le posizioni di misurazione e il metodo. Preserva le finiture di sigillatura definite dal disegno invece di cercare di far sembrare ogni superficie identica. [1, 3]
Quando dovrebbero essere specificati i test di corrosione ASTM G48?
Specificare ASTM G48 quando il progetto in questione richiede la verifica delle prestazioni di corrosione e definire le condizioni di prova complete e i criteri di accettazione.

ASTM G48 comprende diversi metodi di prova del cloruro ferrico. Un requisito che dice solo "G48 superato" è incompleto: identificare il metodo, la temperatura, la durata, la posizione del campione, la preparazione e i criteri di accettazione applicabili. Non tutti i metodi G48 rispondono alla stessa domanda. [8]
Anche lo scopo del campione deve essere chiaro. Un tagliando di laboratorio messo a terra può supportare la classificazione dei materiali, ma non rappresenta necessariamente la superficie di saldatura decapata consegnata. Se l'obiettivo è valutare la finitura fabbricata, definire un campione rappresentativo e controllare qualsiasi ulteriore macinazione o decapaggio di laboratorio che potrebbe modificare la condizione da valutare. La preparazione della superficie può influenzare materialmente il risultato. [8, 9]
Il decapaggio può riparare saldature scadenti o trattamenti termici errati?
No. Il decapaggio tratta la superficie; non può correggere una microstruttura di saldatura inadeguata o sostituire controlli qualificati di fabbricazione e trattamento termico.
Le prestazioni dell'acciaio inossidabile duplex dipendono dalla sua struttura ferritico-austenitica e dalla storia di fabbricazione, nonché dalla sua superficie. La qualificazione della procedura di saldatura, gli esami metallurgici richiesti, le prove meccaniche e l'esame non distruttivo rimangono controlli separati. Una saldatura dall'aspetto pulito non è la prova che tutti questi requisiti siano stati soddisfatti. [4, 9]
Quale formulazione possono utilizzare gli acquirenti in una specifica di fabbricazione?
Utilizzare una clausola basata sui risultati supportata da un programma di superficie completato e da un piano di ispezione.
La clausola modello riportata di seguito costituisce un aiuto alla redazione. Sostituisci le voci specifiche del progetto prima dell'emissione; non crea limiti universali di rugosità, acqua di risciacquo o test di corrosione.
"Dopo il completamento della fabbricazione e le operazioni associate che influiscono sulla superficie, pulire e decapare le superfici super duplex designate in conformità con una procedura approvata e idonea al grado che fa riferimento all'edizione contrattuale di ASTM A380/A380M. Trattare le zone interne ed esterne identificate nel programma di superficie, comprese le radici di saldatura specificate e le aree interessate dal calore.
Rimuovere la tinta visibile dovuta al calore, le incrostazioni aderenti e la contaminazione della fabbricazione. Il componente finito dovrà essere esente da residui visibili di decapaggio e da attacchi inaccettabili indotti dal trattamento e dovrà mantenere le dimensioni e le finiture funzionali specificate nel disegno. Verificare la condizione completata utilizzando il piano di ispezione approvato. Applicare la passivazione chimica ad ASTM A967/A967M solo dove specificato, utilizzando il trattamento selezionato e i test di accettazione. Eseguire i test ASTM G48 solo in base al metodo, alla preparazione dei campioni, alle condizioni di esposizione e ai criteri di accettazione indicati separatamente. Registrare il trattamento, l'ispezione, le non conformità, l'azione correttiva e il rilascio finale."
Completare la scheda allegata con: designazione della lega; componenti e zone superficiali; riferimento visivo e metodo di accesso; protezione delle funzionalità critiche; requisiti di rugosità ove applicabile; test di pulizia selezionati; esigenze di acqua di risciacquo e di asciugatura; eventuali prove di corrosione; e i punti di stiva di ispezione richiesti. I principi alla base di questa clausola sono tratti dalle pratiche e dalle linee guida di riferimento; la clausola stessa costituisce un modello di appalto consigliato. [1–4, 8]
Come deve essere mantenuta la condizione richiesta fino alla consegna?
Rilasciare e imballare il componente in modo che la successiva manipolazione non annulli la condizione superficiale verificata.
Proteggi le superfici pulite dalla contaminazione del ferro, dagli utensili sporchi e dalle rilavorazioni incontrollate. Pianificare l'ispezione finale dopo l'ultima operazione di fabbricazione o di trattamento superficiale rilevante, tenendo conto di eventuali materiali di consumo di ispezione che devono essere rimossi. Se la manipolazione o la riparazione modifica la superficie accettata, rivalutare l'area interessata e ripetere il trattamento o la verifica come richiesto. [1]
Per i tubi, i raccordi, le flange e i lavori di bobina di tubi personalizzati di JN Alloy, l'approccio pratico per l'approvvigionamento consiste nel concordare il programma della superficie insieme alle specifiche del materiale e al disegno. Definire prima il risultato, poi selezionare il percorso di trattamento e verificare le superfici effettive fornite, non semplicemente il nome del processo utilizzato. [6]
Fonti tecniche e ambito
I riferimenti supportano la discussione tecnica. Consultare le edizioni contrattuali complete delle norme per i requisiti obbligatori; le sintesi e le linee guida del settore non li sostituiscono. In questo articolo non sono prescritte ricette acide universali, limiti di rugosità o temperatura di accettazione G48.
[1] ASTM A380/A380M: guida alla pulizia, disincrostazione, decapaggio e passivazione. Ambito pubblico consultato; utilizzare l'edizione del contratto. https://store.astm.org/a0380_a0380m-13.html
[2] ASTM A967/A967M - trattamenti di passivazione chimica e test di verifica alternativi. Ambito pubblico consultato; utilizzare l'edizione del contratto. https://store.astm.org/a0967_a0967m-17.html
[3] Informationsstelle Edelstahl Rostfrei - Trattamento superficiale post-fabbricazione degli acciai inossidabili. https://www.edelstahl-rostfrei.de/fileadmin/user_upload/ISER/downloads/PostFabricationSurfaceFinishing_EN.pdf
[4] Outokumpu - Acom 3/2006: fabbricazione duplex, superfici di saldatura e pulizia post-saldatura. https://www.outokumpu.com/-/media/files/advance/outokumpu-corrosion-management-news-acom-3-edition-2006.pdf
[5] Outokumpu – informazioni sui prodotti inossidabili laminati a caldo; Denominazioni S32750 e S32760. https://www-sc10.outokumpu.com/en/products/flat-products/hot-coil-strip-and-plate
[6] JN Alloy - sito web aziendale: categorie di prodotti, lavorazioni personalizzate e servizi di bobina per tubi. Sito web revisionato per il contesto aziendale; nessun collegamento interno incluso.
[7] ASTM - Directory degli standard dell'acciaio: titoli A380/A380M e A967/A967M. https://store.astm.org/products-services/standards-and-publications/standards/steel-standards.html
[8] Outokumpu – Test dell'acciaio inossidabile per la resistenza alla corrosione da vaiolatura. https://www.outokumpu.com/en/expertise/2023/test-dell-acciaio-inossidabile-per-la-resistenza-alla-corrosione-vaiolatura
[9] Outokumpu - Metallurgia di saldatura dell'acciaio inossidabile duplex. https://www-sc10.outokumpu.com/it/expertise/2021/saldatura-metallurgia-dell-acciaio-inossidabile-duplex


