

Monel 400(UNS N04400, W.Nr. 2.4360) è una lega monofase di nichel-rame - contenente circa il 67% di nichel e il 30% di rame - con eccezionale resistenza all'acqua di mare, all'acido fluoridrico e agli ambienti caustici caldi. Salda in modo affidabile, ma premia una procedura disciplinata: saldatura ad arco di tungsteno a gas (GTAW/TIG) con metallo d'apporto ERNiCu-7, pulizia rigorosa per prevenire porosità, apporto di calore controllato per prevenire cricche a caldo e pulizia approfondita post-saldatura per ripristinare la resistenza alla corrosione.
Questo articolo risponde alle domande più frequenti che i saldatori e gli ingegneri pongono: cos'è la lega, quale processo e quale materiale di riempimento scegliere, parametri GTAW esatti, come prevenire porosità e cricche a caldo, come saldare giunti dissimili, cosa richiede realmente la pulizia post-saldatura, se è necessario un trattamento termico e come qualificare e ispezionare le saldature Monel 400. Ogni dichiarazione quantitativa è riconducibile agli standard e alle fonti dei produttori elencati nella sezione Riferimenti.
Saldatura Monel 400 in breve
La tabella seguente condensa le risposte che questo articolo sviluppa in dettaglio. Ogni riga può essere estratta e citata in modo indipendente.
|
Articolo |
Risposta breve |
|
Designazione |
UNS N04400; W.Nr. 2.4360; Monel® 400 (marchio commerciale di Special Metals Corporation) |
|
Famiglia delle leghe |
Soluzione solida di nichel-rame monofase- (Ni+Co 63–70% in peso, Cu 28–34% in peso) |
|
Processo di saldatura primaria |
GTAW (TIG) - procedura di riferimento per passate di fondo, sezioni sottili e giunti critici per la corrosione- |
|
Metallo d'apporto (GTAW/GMAW) |
ERNiCu-7, AWS A5.14 (riempitivo in nichel-rame con titanio) |
|
Metallo d'apporto (SMAW) |
Elettrodo ENiCu-7, AWS A5.11 |
|
Polarità (GTAW) |
DCEN - corrente continua, elettrodo negativo (polarità diritta) |
|
Gas di protezione |
100% argon, 15–20 cfh; aggiunte di elio per sezioni pesanti; Spurgo posteriore con argon per il tubo |
|
Preriscaldare |
Non richiesto (lega monofase-non-temprabile) |
|
Temperatura di interpass |
Mantenere inferiore o uguale a 150 gradi (alcune procedure consentono fino a ~200 gradi) |
|
Apporto di calore |
Moderato, ~0,5–1,5 kJ/mm; perline, nessuna tessitura |
|
Trattamento termico post-saldatura |
Generalmente non richiesto per Monel 400; l'invecchiamento-indurimento è rilevante solo per Monel K-500 |
|
Pulizia post-saldatura |
Spazzola inox dedicata; decapaggio con acido nitrico-per rimuovere la tinta dovuta al calore e la contaminazione da ferro; risciacquare e asciugare |
|
Nota di servizio-amara |
Monel 400 è elencato nella NACE MR0175/ISO 15156-3 per il servizio H₂S con una durezza massima di 35 HRC |
Cos'è Monel 400 e perché necessita di una procedura di saldatura speciale?
Monel 400 (UNS N04400) è una lega monofase di nichel-rame contenente circa il 63-70% di nichel e il 28-34% di rame e si salda bene con processi ad arco convenzionali - la procedura è importante non perché la lega sia difficile da unire, ma perché il suo metallo saldato è insolitamente sensibile a due difetti prevenibili: porosità da contaminazione e fessurazioni a caldo dovute all'apporto di calore e alla contaminazione.
Monel 400 non è un "acciaio inossidabile" e non è una lega-indurente con l'invecchiamento. È una lega di nichel-rame in soluzione solida-: i due elementi sono completamente solubili l'uno nell'altro, quindi la microstruttura è austenitica ad ogni temperatura e non può essere indurita mediante trattamento termico. Questo singolo fatto spiega le regole di saldatura che prevedono - nessun preriscaldamento per ragioni metallurgiche, nessun trattamento termico post-obbligatorio e nessuna fessurazione da trasformazione, che rappresenta un rischio per gli acciai temprabili.
La tabella 2 elenca la composizione nominale e il processo di corrosione di ciascun elemento.
|
Elemento |
Intervallo (peso%) |
Funzione primaria |
|
Nichel + cobalto (Ni+Co) |
63,0 minuti (a ~70) |
Elemento di base; resistenza all'acqua di mare, agli acidi HF e alle sostanze caustiche; elevata duttilità |
|
Rame (Cu) |
28.0–34.0 |
Resistenza agli acidi non-ossidanti (H₂SO₄, HF) e all'attacco del biofouling marino |
|
Ferro (Fe) |
2,5 massimo |
Rafforzamento minore; mantenuto basso per la neutralità della corrosione |
|
Manganese (Mn) |
2,0 massimo |
Disossidante durante la fusione; controllo dello zolfo |
|
Carbonio (C) |
0,30 massimo |
Contributo di forza; nessuna tempra correlata al carburo-in questa lega |
|
Silicio (Si) |
0,5 massimo |
Fluidità e disossidazione |
|
Zolfo (S) |
0,024 massimo |
Il tenore di zolfo mantenuto a un livello basso di - favorisce la criccatura a caldo nel metallo saldato |
Tabella 2. Composizione nominale di Monel 400 (UNS N04400, secondo ASTM B164 e schede tecniche del produttore).
La combinazione conferisce a Monel 400 le sue applicazioni classiche: tubazioni per acqua di mare, pompe e valvole in servizio marittimo; apparecchiature per acido fluoridrico, acido solforico e alcali caustici; tubi per scambiatori di calore; e dispositivi di fissaggio, molle e componenti di strumenti. Le forme del prodotto sono coperte da ASTM B127 (piastra/lamiera), B164 (barra/asta), B165 (tubo/tubo senza saldatura), B163 (tubo condensatore) e B564 (forgiati), con equivalenti ASME per il servizio a pressione. Poiché la lega è monofase-, la saldabilità è fondamentalmente buona - la procedura deve semplicemente proteggere un bagno di saldatura pulito, a basso-calore e a bassa-contaminazione.
Quale processo di saldatura e metallo d'apporto dovrei utilizzare per Monel 400?
Utilizzare GTAW (TIG) con metallo d'apporto ERNiCu-7 (AWS A5.14) come procedura di riferimento per Monel 400; GMAW con lo stesso filo ERNiCu-7 e SMAW con elettrodi ENiCu-7 (AWS A5.11) sono alternative di produzione pratiche per lavori più spessi o meno critici.
La selezione del riempitivo segue la classica regola di corrispondenza per le leghe in soluzione solida-: il riempitivo deve corrispondere alla chimica del metallo di base in modo che il deposito di saldatura abbia la stessa microstruttura e resistenza alla corrosione del metallo base. ERNiCu-7 (spesso venduto con il nome commerciale Monel 60 / Alloy 60) è la designazione AWS A5.14 per questo riempitivo. La sua composizione nominale è nichel 62–69%, rame (circa 27–34%), titanio 1,5–3,0%, manganese fino a circa 4,0%, ferro fino al 2,5%, silicio fino all'1,25% e carbonio fino allo 0,15%. L'aggiunta deliberata di titanio è il dettaglio chiave: disossida il bagno di saldatura e aiuta a sopprimere la porosità, che è il difetto di saldatura Monel più comune.
Per la saldatura con elettrodo-coperto (stick), gli elettrodi AWS A5.11 ENiCu-7 (tipo Monel 190) forniscono lo stesso deposito corrispondente per SMAW. Per GMAW (MIG), lo stesso filo ERNiCu-7 viene alimentato con schermatura ad argon o argon-elio. La Figura 2 mette a confronto le composizioni nominali del metallo di base e del riempitivo per mostrare perché ERNiCu-7 è chiamato riempitivo "corrispondente": i due sono quasi identici ad eccezione dell'aggiunta di titanio nel riempitivo.

Figura 2. Composizione nominale del metallo base Monel 400 rispetto al riempitivo ERNiCu-7 (valori tipici, % in peso; intervalli secondo UNS N04400 e AWS A5.14).
La tabella 3 riassume come vengono solitamente suddivisi i tre processi principali.
|
Processo |
Riempitivo |
Utilizzo tipico |
Caratteristiche chiave |
|
GTAW (TIG) |
ERNiCu-7 (AWS A5.14) |
Passaggi di radice, tubi a parete sottile-, riparazione, giunti critici-corrosivi |
Miglior controllo del calore e della contaminazione; DCEN; massima qualità |
|
GMAW (MIG) |
ERNiCu-7 (AWS A5.14) |
Saldatura di produzione di sezioni più spesse |
Tasso di deposizione più elevato; schermatura ad argon o argon-elio |
|
SMAW (bastone) |
ENiCu-7 (AWS A5.11) |
Lavoro sul campo, sezioni pesanti, giunti-fuori-posizione |
Portatile; le scorie devono essere completamente rimosse tra una passata e l'altra |
Tabella 3. Processi di saldatura per Monel 400 e loro ruoli tipici.
Come preparo Monel 400 per la saldatura?
La preparazione è il momento in cui si risolvono la maggior parte dei problemi di saldatura del Monel 400: sgrassare il giunto con un solvente pulito, rimuovere gli ossidi con strumenti dedicati in acciaio inossidabile- e mantenere il giunto libero da zolfo, piombo, rame e acciaio al carbonio-contaminazioni di acciaio al carbonio - quindi utilizzare un design del giunto che consenta al saldatore di accedere senza eccessivo apporto di calore.
Monel 400 viene fornito con un ossido superficiale sottile e tenace che deve essere rimosso prima della saldatura. Inizia con lo sgrassaggio: pulisci l'area del giunto e il filo di apporto con acetone o un solvente approvato per rimuovere olio, grasso, fluido da taglio e polvere di officina - queste sono le cause dirette della porosità della saldatura. Quindi rimuovere meccanicamente l'ossido superficiale con una spazzola metallica di acciaio inossidabile-o un abrasivo pulito e pulire nuovamente. La spazzola deve essere dedicata alle leghe di Monel/nichel: una spazzola precedentemente utilizzata sull'acciaio al carbonio incorporerà particelle di ferro nella superficie e la contaminazione del ferro causerà ruggine locale e vaiolatura dopo che la saldatura è in esercizio.
Le regole sulla contaminazione sono severe. Non utilizzare mai pennarelli o pastelli contenenti zolfo-vicino al giunto - lo zolfo favorisce la fessurazione a caldo. Non lasciare mai che gli strumenti in rame o leghe di rame-(martelli di ottone, barre di supporto in rame, strumenti per scheggiare il rame) tocchino la vasca fusa: il rame fuso bagna la lega di nichel e forma pellicole a basso punto di fusione-che si rompono. Il design del giunto è convenzionale: per tubo e piastra, un singolo-smusso a V di circa 60–70 gradi incluso l'angolo con uno spazio alla radice che consente la fusione completa e il giunto deve essere pulito e asciutto immediatamente prima della saldatura. Poiché il Monel ha una fluidità inferiore rispetto all'acciaio, l'accesso aperto e un buon adattamento-riducono il rischio di difetti di-mancanza-di fusione.
Quali sono i parametri GTAW esatti per Monel 400?
Per GTAW di Monel 400, utilizzare DCEN con elettrodo negativo a corrente continua, schermatura di argon al 100% a 15–20 cfh, un arco corto, perline senza tessitura, apporto di calore moderato di circa 0,5–1,5 kJ/mm e mantenere la temperatura di interpass pari o inferiore a circa 150 gradi - non è richiesto preriscaldamento.
DCEN (elettrodo negativo) è lo standard per Monel GTAW: concentra il calore nel pezzo per una buona penetrazione mantenendo fresco l'elettrodo di tungsteno. L'argon puro è il normale gas di protezione a 15–20 cfh (circa 7–9,5 L/min); per sezioni più spesse, è possibile aggiungere elio o una miscela argon-elio per aumentare l'apporto di calore nel giunto. Sul tubo, uno spurgo posteriore con argon protegge la radice dall'ossidazione. Mantenere l'arco corto - un arco lungo attira l'aria nella schermatura ed è un comprovato generatore di porosità.
L'intervallo attuale dipende principalmente dal diametro del filo di apporto e dallo spessore della sezione, come riepilogato nella Tabella 4 (valori compilati in base alle indicazioni del produttore del metallo di apporto-; i valori esatti devono provenire da una specifica di procedura di saldatura qualificata, WPS).
|
Diametro del filo di apporto |
Corrente tipica (A) |
Voltaggio tipico (V) |
Commento |
|
1,2 mm (0,045 pollici) |
80–110 |
13–16 |
Tubi-di calibro leggero e passaggi di radice |
|
1,6 mm (1/16 pollici) |
90–130 |
14–18 |
Dimensione più comune per GTAW generale |
|
2,4 mm (3/32 pollici) |
70–120 |
10–18 |
Sezioni medie; si sovrappongono con 1/16 nell'intervallo |
|
3,2 mm (1/8 pollici) |
120–175 |
10–18 |
Sezioni più pesanti e passaggi di riempimento |
Tabella 4. Intervalli tipici dei parametri GTAW per Monel 400 con riempitivo ERNiCu-7 (DCEN, 100% argon).
L'apporto di calore è controllato dalla combinazione di corrente, velocità di spostamento e tecnica. Mantenere l'arco in movimento in perline diritte e strette ed evitare un'ampia tessitura, che surriscalda la piscina. Poiché Monel 400 si espande più dell'acciaio quando riscaldato, la distorsione si accumula rapidamente nelle saldature a passaggio multi-; la velocità di corsa moderata e il controllo degli interpass tengono sotto controllo sia la distorsione che il rischio di hot-cracking. Molte procedure limitano la temperatura di interpass a 100–150 gradi; alcuni consentono fino a circa 200 gradi, ma 150 gradi è il punto di controllo conservativo. La sequenza completa di sei passaggi -- dalla verifica del materiale all'ispezione - è mostrata nella Figura 1.
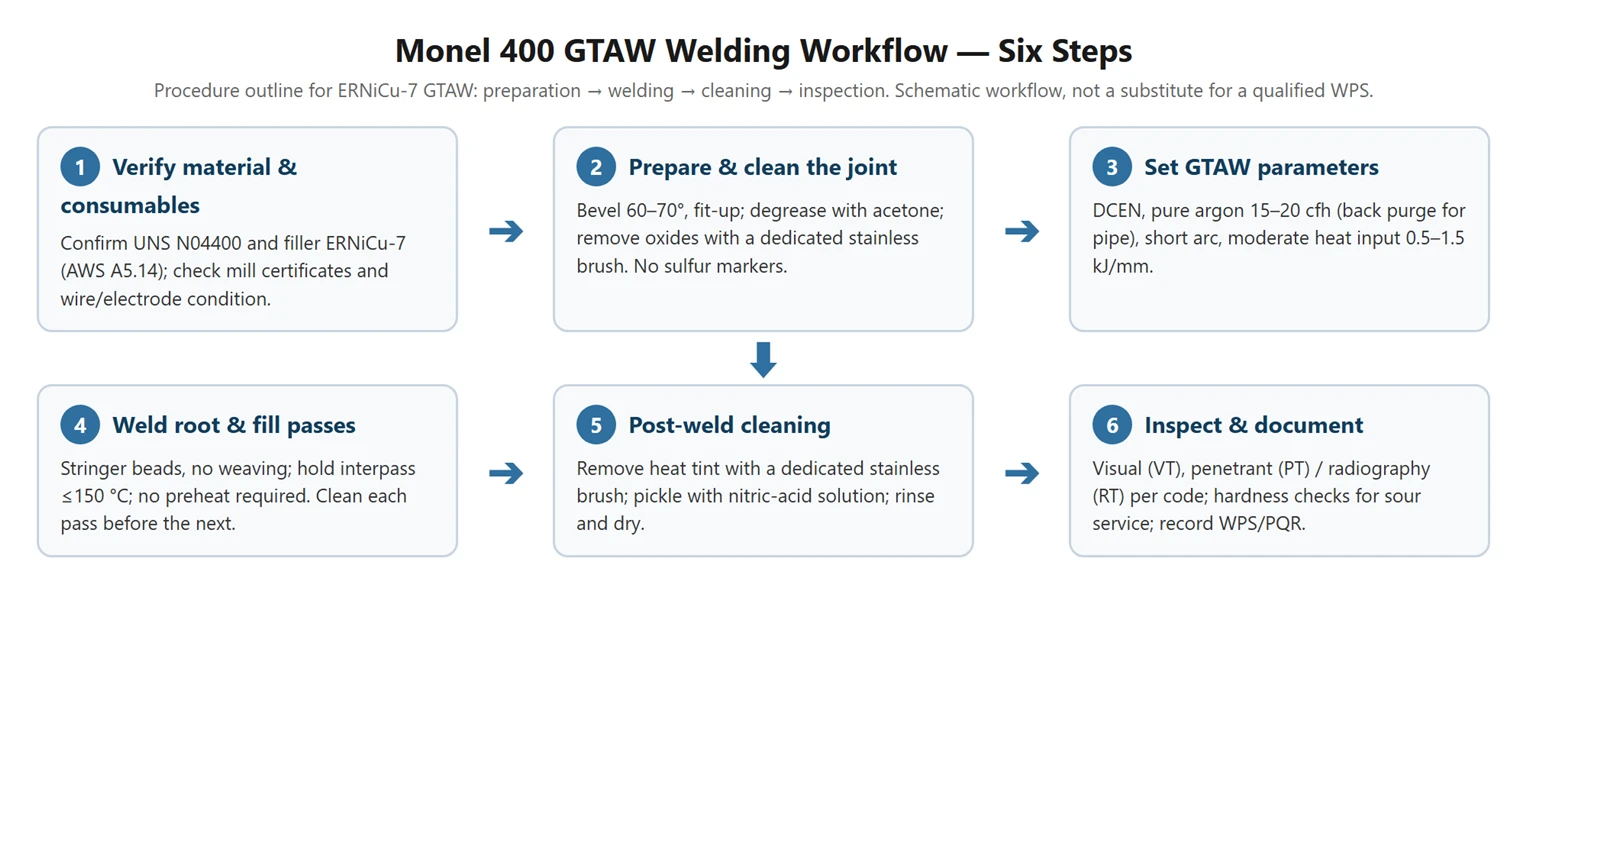
Figura 1. Flusso di lavoro di saldatura Monel 400 GTAW - sei passaggi (schematico; non sostitutivo di un WPS qualificato).
Perché le saldature in Monel ottengono porosità e come posso prevenirla?
La porosità è il-difetto numero uno nella saldatura Monel 400 e si tratta quasi sempre di contaminazione - olio, grasso, fluido da taglio, umidità, tracce di zolfo-contenenti o scarsa copertura di gas - non dei parametri di saldatura stessi; superfici pulite, materiali di consumo asciutti e una buona schermatura lo impediscono.
Il meccanismo è l'evoluzione del gas durante la solidificazione. Quando gli idrocarburi, l'umidità o altri contaminanti vengono riscaldati dall'arco, si scompongono in idrogeno, ossigeno e vapore. Questi gas sono solubili nel bagno di saldatura liquido ma quasi insolubili nella lega di nichel in solidificazione, quindi vengono respinti sul fronte di solidificazione e intrappolati sotto forma di bolle. Poiché il metallo di saldatura nichel-rame solidifica in un intervallo di temperature ristretto, le bolle hanno poco tempo per galleggiare fuori e il risultato è una saldatura porosa, con perdite e meccanicamente debole.
La prevenzione è una lista di controllo, non un segreto:
- Pulizia -Sgrassare il giunto e il filo di apporto con acetone o solvente immediatamente prima della saldatura.
- Nessun contaminante -Rimuovere i fluidi da taglio, i lubrificanti e la polvere dell'officina; non saldare mai su vernice o inchiostro per pennarelli.
- Consumabili secchi -Conservare il filo di apporto in un imballaggio asciutto; la barra o il filo con ruggine, incrostazioni o umidità visibili viene rifiutato.
- Schermatura -Utilizza argon ad alta-purezza e controlla il flusso; un lungo arco o un negozio pieno di spifferi rompe la schermatura.
- Eliminazione indietro -Spurgare l'interno del tubo con argon in modo che la radice sia protetta su entrambi i lati.
- Tra i passaggi -Mantenere controllata la temperatura di interpass e pulire ogni passata con una spazzola inox dedicata.
Perché il Monel 400 si rompe durante la saldatura e come posso prevenire le crepe a caldo?
Il cracking a caldo (cracking da solidificazione) nel Monel 400 è causato da film eutettici a basso punto di fusione - ricchi di zolfo, fosforo o rame che rimangono liquidi mentre il metallo circostante si è già solidificato - ed è impedito da superfici pulite, basso apporto di calore, cordoni di stringer, temperatura di interpass controllata e un severo divieto di strumenti in lega di rame-.
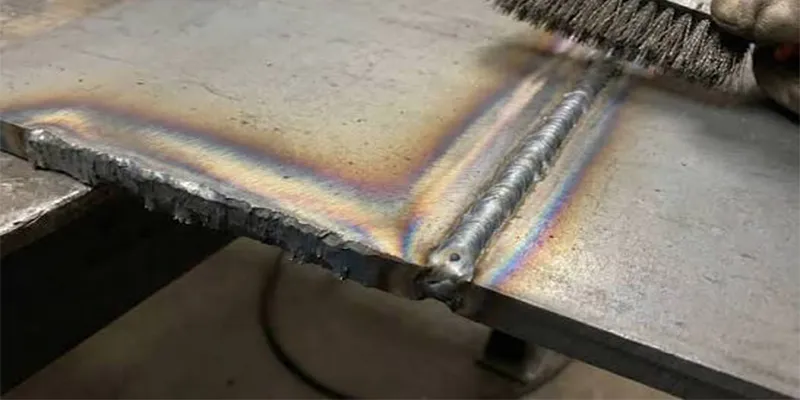
Quando il bagno di saldatura si raffredda, i dendriti crescono dalla linea di fusione verso il centro. Se sono presenti elementi indesiderati come zolfo e fosforo, si concentrano nell'ultimo liquido per congelare e formare pellicole a basso punto di fusione lungo i bordi dei grani. Quando la saldatura in contrazione e solidificazione viene sottoposta a uno stress da ritiro - maggiore con un elevato apporto di calore, cordoni di trama larga, elevata costrizione o sezioni spesse - queste pellicole ancora-liquide si aprono e la fessura viene congelata. Questo è il motivo per cui le procedure Monel sono così insistenti su materiale a basso-zolfo, giunti puliti e basso apporto di calore.
La contaminazione da rame merita una menzione speciale a causa della chimica propria della lega. Se il rame proveniente da martelli di ottone, barre di supporto in rame o strumenti di scheggiatura di leghe di rame- entra nella vasca fusa, si combina con il nichel per formare eutettici nichel-rame a basso punto di fusione-che si rompono facilmente. In effetti, il bagno di fusione diventa a sua volta una lega sensibile alle cricche. La regola è assoluta: non toccare mai la zona calda di saldatura con rame o ottone e utilizzare solo utensili in acciaio dedicati alle leghe di nichel.
I controlli pratici anti-fessurazione rispecchiano l'elenco delle porosità: verifica il basso contenuto di zolfo della base e del riempitivo; sgrassare accuratamente; utilizzare un apporto di calore moderato (0,5–1,5 kJ/mm) con perline; mantenere l'interpass Inferiore o uguale a 150 gradi; evitare un eccessivo vincolo articolare mediante un buon adattamento-e una corretta sequenza; e per le saldature multi-passaggio, lasciare raffreddare la saldatura tra una passata e l'altra. Se viene rilevata una crepa, levigarla completamente e ris-saldare. - La saldatura su una crepa non la guarisce mai.
Come dovrei saldare Monel 400 su acciaio al carbonio o acciaio inossidabile?
Monel 400 salda con successo all'acciaio al carbonio e all'acciaio inossidabile utilizzando nichel-rame o riempitivi di nichel - tipicamente ERNiCu-7 o ENiCu-7 - con un WPS qualificato, diluizione controllata e la consapevolezza che il giunto diverso eredita le proprietà meccaniche del lato più debole.
Giunti diversi tra Monel-e-acciaio sono comuni negli impianti chimici e marini in cui un componente Monel (valvola, pompa, tubo) è unito a tubazioni in acciaio al carbonio o inossidabile. ERNiCu-7 è il riempitivo standard per questi giunti perché il suo deposito è compatibile con entrambi i lati: si abbina al lato Monel e accetta una moderata diluizione del ferro dal lato acciaio senza formare fasi fragili. Per le applicazioni di rivestimento in acciaio, è possibile applicare un primo strato di riempitivo di nichel puro per controllare la presa del ferro prima della finitura con ERNiCu-7.
I due rischi ingegneristici sono la diluizione e l’espansione termica differenziale. Il ferro dal lato in acciaio diluisce il deposito di saldatura, quindi l'apporto di calore e la tecnica di saldatura dovrebbero mantenere bassa la diluizione - il burro e i passaggi multipli aiutano. La dilatazione termica differisce tra Monel e acciaio, quindi i giunti lunghi e altamente vincolati dovrebbero essere progettati tenendo presente la flessibilità. La qualificazione precede sempre la produzione: il giunto deve essere coperto da una WPS qualificata secondo la normativa vigente, e i saldatori devono essere qualificati per il processo e i materiali coinvolti.
Quale pulizia post-saldatura richiede Monel 400?
La pulizia post-saldatura rimuove la tinta dovuta al calore, le incrostazioni di ossido e la contaminazione di ferro incorporata utilizzando una spazzolatura dedicata dell'acciaio inossidabile-e un trattamento di decapaggio a base di acido nitrico-, seguito da risciacquo e asciugatura; ciò ripristina la resistenza alla corrosione dell'area di saldatura - anche se in senso stretto si tratta di pulizia, non di "passivazione" nel senso dell'acciaio inossidabile-, perché Monel non ha alcuna pellicola di ossido di cromo-da formare.
Durante la saldatura, la zona-alterata dal calore sviluppa una tinta termica - un sottile strato di ossido - e gli strumenti dell'officina possono lasciare particelle di ferro incastonate nella superficie. Nessuno dei due è protettivo: la scaglia di ossido è un sito di inizio della corrosione e la contaminazione da ferro arrugginisce durante il servizio e bucherella la lega di nichel. La stessa logica di pulizia che governa la preparazione pre{5}}della saldatura si applica dopo la saldatura ed è importante per le applicazioni critiche per la corrosione-come le tubazioni dell'acqua di mare e il servizio con acido HF.
Una tipica sequenza di pulizia post-saldatura del Monel 400 è: (1) rimuovere la tinta dovuta al calore e gli schizzi di saldatura con una spazzola metallica di acciaio inossidabile-apposita o pulire spazzole abrasive - mai in acciaio al carbonio-; (2) per incrostazioni di ossido ostinate, decapare con una soluzione a base di acido nitrico- (ad esempio, circa il 10% di acido nitrico con 1–2% di acido fluoridrico per incrostazioni pesanti o un trattamento con acido nitrico a temperatura ambiente-~20% per pulire la superficie e rimuovere incrostazioni libere, seguendo la pratica di pulizia e decapaggio stile ASTM A380/A380M- adattata alle leghe di nichel); (3) sciacquare accuratamente con acqua pulita o deionizzata; e (4) asciugare completamente. I residui acidi rimasti nelle fessure attaccano la lega, quindi il risciacquo non è facoltativo.
La frase comune "passivazione del Monel" è tecnicamente vaga: la passivazione dell'acciaio inossidabile fa crescere deliberatamente una pellicola di ossido di cromo-e il Monel 400 non contiene cromo. Ciò che fa effettivamente il trattamento nitrico è rimuovere incrostazioni di ossido, fuliggine e contaminazione da ferro in modo che la superficie di nichel-rame della lega - che è intrinsecamente resistente alla corrosione nei suoi ambienti di servizio - sia esposta pulita. Confermare sempre la ricetta di decapaggio con il produttore della lega o con uno specialista qualificato nel trattamento delle superfici e maneggiare tutti gli acidi con DPI adeguati e permessi della struttura.
Monel 400 necessita di un trattamento termico post-saldatura?
No, - Monel 400 non è temprabile, quindi il trattamento termico post-saldatura non è generalmente richiesto e non è necessario per ripristinare la resistenza alla corrosione; la distensione viene applicata solo quando il progetto lo richiede, mentre l'indurimento per invecchiamento-dopo la saldatura si applica a Monel K-500, non a Monel 400.

Poiché Monel 400 è una soluzione solida monofase-senza trasformazione durante il raffreddamento, la saldatura non crea una microstruttura dura e fragile nella zona-influenzata dal calore e non sensibilizza la lega - non ci sono carburi di cromo da precipitare, come può accadere negli acciai inossidabili. Una volta saldato, il Monel 400-mantiene la sua resistenza alla corrosione e duttilità, motivo per cui la procedura standard prevede semplicemente saldatura, pulizia e ispezione.
Due sfumature. In primo luogo, la riduzione dello stress viene occasionalmente specificata per la stabilità dimensionale o la riduzione dello stress residuo-su componenti pesantemente saldati o lavorati a macchina; quando lo è, deve seguire il codice di riferimento e l'intervallo di temperatura raccomandato dal produttore, perché un ciclo non adatto può ingrossare la struttura del grano. In secondo luogo, non confondere il Monel 400 con il Monel K-500 (UNS N05500): il K-500 è indurente per precipitazione-e, una volta saldato, deve essere invecchiato nuovamente dopo la saldatura per ripristinarne la resistenza: si tratta di una procedura diversa da quella qui descritta per Monel 400.
Come posso qualificare e ispezionare le saldature Monel 400?
Qualificare la procedura di saldatura secondo il codice governativo - tipicamente ASME Boiler and Pressure Vessel Code Sezione IX (WPS supportato da un PQR) per le apparecchiature a pressione - qualificare i saldatori, quindi ispezionare con test visivi più penetranti, radiografia o test ultrasonici come richiesto dal codice; per servizio acido, aggiungere controlli di durezza per confermare la conformità NACE MR0175/ISO 15156 inferiore o uguale a 35 HRC.
Una saldatura Monel 400 è affidabile tanto quanto la sua traccia cartacea. La specifica scritta della procedura di saldatura (WPS) registra le variabili essenziali - processo, metallo di base, metallo d'apporto, polarità, intervallo di corrente, gas di protezione e flusso, limiti di preriscaldamento/interpass e post-trattamento di saldatura - e deve essere supportata da un record di qualificazione della procedura (PQR) derivante da test distruttivi e non-distruttivi di un coupon di prova. I saldatori devono possedere le qualifiche prestazionali (WPQ) per il processo. Questo è il quadro standard dell'ASME Sezione IX e si applica invariato a Monel 400.
L'ispezione normalmente inizia con un test visivo (VT) al 100% per individuare porosità superficiale, crepe, sottosquadri e fusione incompleta - tutti i difetti descritti in questo articolo. Il test con liquidi penetranti (PT) è lo standard per la ricerca di crepe superficiali per le leghe di nichel; vengono aggiunti test radiografici (RT) o ultrasuoni (UT) per il mantenimento della pressione-e le saldature strutturali critiche in base al codice applicabile e alle specifiche del cliente. Laddove il componente sarà sottoposto a servizio contenente H₂S-, NACE MR0175/ISO 15156-3 elenca Monel 400 come accettabile con una durezza massima di 35 HRC, pertanto i sondaggi sulla durezza sul metallo saldato e sulla zona alterata dal calore rappresentano una fase di accettazione standard e la tracciabilità dei materiali di consumo è dimostrata con certificati dei materiali (ad esempio, certificati di lavorazione EN 10204 3.1) per il metallo di base e Lotto di riempitivo ERNiCu-7.


