

Una radice di saldatura non spurgata su tubi in acciaio inossidabile o leghe di nichel è una delle cause - più comuni - e più costose di scarti sul campo. Quando l'interno di un giunto è esposto all'aria durante la saldatura, l'ossigeno e l'azoto reagiscono con il metallo caldo e ricco di cromo-e rimuovono il sottile strato di ossido che conferisce alla lega la sua resistenza alla corrosione.
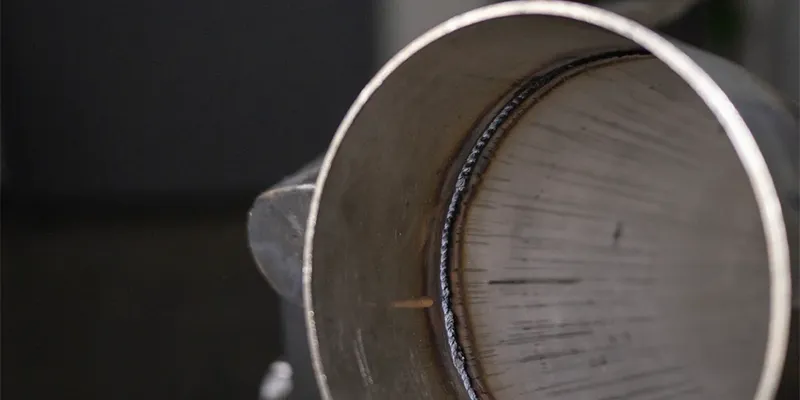
Il risultato è uno strato ruvido, scolorito, spesso sfaldato noto come "zuccheraggio" e un giunto che non supera il test idroterico, il PMI o la qualificazione alla corrosione. Il controlavaggio previene questo problema inondando l'interno del tubo con gas inerte prima e durante la saldatura, ma per farlo correttamente dipende dalla scelta del metodo corretto e dal calcolo della portata e del tempo di spurgo che effettivamente liberano il tubo dall'aria senza introdurre turbolenze. Questa guida mette a confronto le principali tecniche di back spurgo utilizzate nella fabbricazione di tubi in acciaio inossidabile e leghe di nichel ed esamina i calcoli di scambio di volume-utilizzati per dimensionare correttamente le portate di spurgo.
|
Il controlavaggio è la pratica di riempire l'interno di un acciaio inossidabile ogiunto per tubi in lega di nichelcon un gas inerte - quasi sempre argon - per mantenere l'ossigeno residuo al di sotto di una soglia target (tipicamente 100 ppm per i gradi austenitici standard e fino a 25–50 ppm per le leghe duplex e di nichel) in modo che la radice della saldatura non si ossidi. La portata di spurgo corretta viene calcolata dal volume interno della zona di spurgo, dal numero di scambi di volume completo richiesti (tipicamente 4–10) e dal tempo di spurgo desiderato, utilizzando Q=(V × N) / t. |
Cos'è lo spurgo posteriore e perché è importante per le saldature di tubi in acciaio inossidabile?
|
Lo spurgo posteriore protegge la parte inferiore (radice) di una saldatura in acciaio inossidabile o lega di nichel dall'ossidazione atmosferica spostando l'aria all'interno del tubo con gas inerte, che preserva lo strato passivo di ossido di cromo della lega, la resistenza alla corrosione e le proprietà meccaniche fornite dallo strato. |
La saldatura ad arco di tungsteno (GTAW) e processi simili proteggono la parte superiore del bagno di saldatura con un gas della torcia, ma la parte inferiore di un giunto a radice aperta- è esposta all'atmosfera presente all'interno del tubo. Gli acciai inossidabili austenitici (304/316), i gradi duplex e super duplex e le leghe di nichel come Inconel 625 e Hastelloy C276 si basano tutti su una sottile pellicola di ossido di cromo autoriparante per la resistenza alla corrosione. Alle temperature di saldatura, la pellicola viene distrutta e, se ossigeno e azoto sono presenti all'interno del tubo, sulla radice si forma un nuovo strato di ossido difettoso - visibile come scolorimento paglierino, blu o nero-grigio e, nei casi più gravi, come una superficie "zuccherata" fragile, squamosa.
Le radici zuccherate riducono la resistenza alla corrosione esattamente nel punto più esposto al fluido di processo e creano fattori di stress che possono innescare fessurazioni in un servizio ciclico o corrosivo. Questo è il motivo per cui lo spurgo inverso è un passaggio obbligatorio - e non un perfezionamento facoltativo - per qualsiasi saldatura di tubi in acciaio inossidabile o leghe di nichel regolamentata-dalla normativa, e perché le specifiche di fabbricazione e i criteri di ispezione come la tabella di riferimento per lo scolorimento AWS D18.2, ASME BPE per i sistemi ad alta-purezza e NACE MR0175/ISO 15156 per il servizio acido fanno tutti riferimento a livelli accettabili di ossidazione delle radici.
Quale metodo di spurgo a posteriori dovresti utilizzare lo spurgo - Dam (plug) o il flusso continuo-Through Purging?
|
Utilizzare lo spurgo della diga (tappo) per giunti isolati, fabbricazione di bobine e saldature di riparazione dove è necessario ridurre al minimo il volume di spurgo e mantenere breve il tempo di spurgo; utilizzare il flusso continuo-attraverso lo spurgo per lunghi tratti rettilinei, saldatura orbitale di tubi e situazioni in cui l'intera linea può essere spostata da un'estremità aperta a uno sfiato all'altra. |
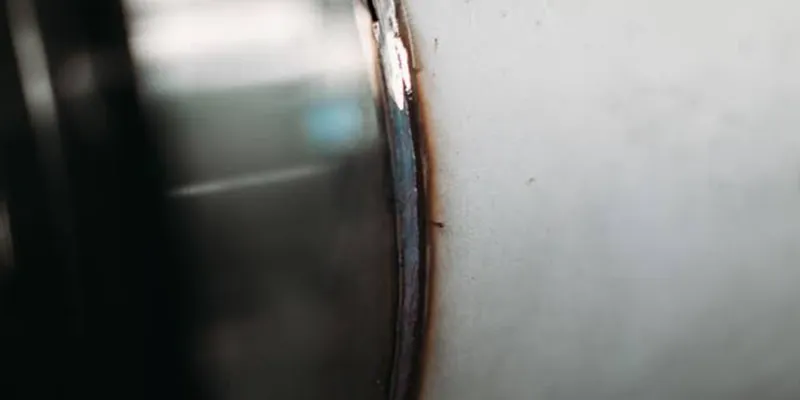
Lo spurgo della diga isola un piccolo volume attorno al giunto utilizzando dighe rimovibili posizionate all'interno del tubo su entrambi i lati della saldatura, quindi è necessario spurgare solo quella sezione limitata -, il che riduce il tempo di spurgo e il consumo di gas in modo significativo rispetto allo spurgo di un'intera bobina. Il flusso-attraverso lo spurgo, al contrario, tratta l'intero tubo o il gruppo fabbricato come un unico volume di spurgo, alimentando il gas da un'estremità e scaricando l'aria spostata dall'altra; non ha bisogno di dighe ma richiede più tempo e utilizza più gas all'aumentare della lunghezza o della complessità dei tubi. Una terza variante, lo spurgo della camera o della tenda, racchiude l'area del giunto (o un intero raccordo, gomito o T) in un involucro flessibile e viene generalmente utilizzata dove non è possibile posizionare dighe, come connessioni di derivazione complesse.
|
Metodo |
Miglior caso d'uso |
Volume di spurgo |
Tempo di spurgo tipico |
Attrezzatura necessaria |
|
Spurgo della diga (tappo). |
Giunti singoli, spool fab, field tie-ins |
Basso - limitato allo spazio tra le dighe |
Breve (minuti) |
Dighe-gonfiabili o solubili in acqua, tubo di spurgo |
|
Flusso continuo-through |
Lunghi tratti rettilinei, saldatura orbitale di tubi |
Alto - intero tubo/bobina |
Lungo (da molti minuti a ore) |
Raccordi ingresso/uscita, flussometro, analizzatore O₂ |
|
Spurgo camera/tenda |
Raccordi complessi, raccordi a T, derivazioni |
Volume del recinto - moderato |
Moderare |
Custodia flessibile, nastro sigillante, tubo di spurgo |
La scelta generalmente dipende dalla geometria e dalla ripetibilità: la fabbricazione di bobine in officina con molti giunti corti favorisce le dighe in termini di velocità, mentre i collegamenti delle condutture tra paesi e le saldature tra tubi orbitali-a{3}}tubo in genere utilizzano lo spurgo a flusso-attraverso perché non esiste un modo pratico per inserire le dighe.
Come si calcola la portata del gas di spurgo per un determinato diametro del tubo?
|
La portata di spurgo viene dimensionata in base al volume interno della zona di spurgo, diviso per il tempo di spurgo target, moltiplicato per il numero di scambi di volume completo necessari - espressi come Q=(V × N) / t - e deve essere mantenuta sufficientemente bassa da consentire al gas di muoversi attraverso il tubo in un fronte liscio e laminare anziché in un flusso turbolento e miscelato. |
Il punto di partenza è il volume interno della sezione da spurgare:
V=π × (ID / 2)² × L
dove ID è il diametro interno del tubo e L è la lunghezza della zona di spurgo (la distanza tra le dighe o l'intera lunghezza della bobina per il flusso-attraverso lo spurgo). Una volta noto il volume, la portata richiesta dipende direttamente dal tempo di spurgo target e dal numero di scambi di volume necessari per raggiungere un livello di ossigeno sicuro:
Q = (V × N) / t
Q è la portata, V è il volume della zona di spurgo-, N è il numero di scambi di volume completo (comunemente 4–10, discusso nella sezione successiva) e t è il tempo di spurgo target. Esempio realizzato: un tubo schedula 40 da 6 pollici ha un diametro interno di circa 154 mm. Su una sezione della diga di 3 metri, il volume di spurgo è V=π × (0,077 m)² × 3 m ≈ 0,056 m³, ovvero circa 56 litri. Per ottenere 6 scambi di volume completo in uno spurgo di 8 minuti, la portata richiesta è Q=(56 L × 6) / 8 min ≈ 42 L/min.
In pratica, la maggior parte delle procedure utilizza un flusso a due stadi: una portata iniziale più elevata per spazzare via la maggior parte dell'aria rapidamente, seguita da un flusso di "trattenuta" molto più basso - spesso solo 5–15 L/min per tubi di piccolo diametro - - mantenuto durante la saldatura per mantenere una leggera pressione positiva senza disturbare l'atmosfera già -spurgata. La portata del flusso non dovrebbe mai essere spinta così in alto da rendere turbolenta la velocità del gas; la turbolenza trattiene l'aria che lo spurgo sta cercando di rimuovere e può anche far saltare le dighe, quindi le procedure in genere mirano a una velocità bassa e costante piuttosto che al riempimento più veloce possibile.
Quanti scambi di volume del tubo sono necessari per raggiungere un livello di ossigeno sicuro?
|
Il raggiungimento di un livello di ossigeno residuo inferiore a circa 100 ppm in condizioni di spurgo laminare richiede tipicamente da 5 a 8 scambi di volume completo; obiettivi più severi nell'intervallo 25-50 ppm per duplex e leghe di nichel, o inferiori a 10 ppm per sistemi ad elevata-purezza, richiedono generalmente da 8 a 12 scambi più un breve bagno di stabilizzazione prima dell'inizio della saldatura. |

Lo spostamento dell'aria da un tubo non è uno scambio uno-per-uno - il gas di spurgo in ingresso si mescola con l'aria rimanente vicino alla parte anteriore del flusso, quindi ogni scambio di volume aggiuntivo rimuove una quota progressivamente più piccola dell'ossigeno rimasto. Questo è il motivo per cui la concentrazione di ossigeno diminuisce rapidamente durante i primi scambi e poi diminuisce molto più lentamente, e perché il semplice calcolo del tempo di spurgo in base al volume e alla portata non sostituisce la conferma del livello effettivo di ossigeno con un analizzatore di ossigeno calibrato sullo sfiato o sulla radice della saldatura prima di innescare l'arco.
|
ca. Scambi di volume |
O₂ residuo tipico (flusso laminare-ben spurgato) |
Adatto per |
|
2–3 |
1.000–5.000 ppm |
Probabilmente non adeguato per lo zucchero visibile - inossidabile |
|
4–6 |
100–500 ppm |
Acciaio inossidabile austenitico generale (colore paglierino chiaro) |
|
6–8 |
50-100 ppm |
Acciaio inossidabile austenitico con finitura-brillante, duplex standard |
|
8–12 |
10–50 ppm |
Super duplex, leghe di nichel, servizi critici per la corrosione- |
|
12+ |
Sotto 10 ppm |
Elevata-purezza/farmaceutico/semiconduttore (ASME BPE) |
Queste cifre sono rappresentative, non garantite: - rami morti, valvole, porte di campionamento e guarnizioni inadeguate della diga riducono tutti l'efficienza di spurgo nel mondo reale-rispetto al modello di diluizione teorico, che è esattamente il motivo per cui il monitoraggio dell'ossigeno, e non solo il conteggio degli scambi, è la base per le decisioni di rilascio-alla-saldatura su lavori critici-corrosivi.
Quale contenuto di ossigeno dovresti mirare prima di accendere l'arco, per famiglia di leghe?
|
L'ossigeno residuo target generalmente si restringe all'aumentare del contenuto di lega: circa 50-100 ppm sono accettabili per l'acciaio inossidabile austenitico standard della serie 300-, 25-50 ppm per i gradi duplex e super duplex per proteggere il bilancio di azoto e il rapporto di fase, 25-30 ppm per le leghe di nichel come Inconel 625 e Hastelloy C276 e inferiore a 10 ppm per tubazioni farmaceutiche o semiconduttori di elevata purezza. |
La tabella di riferimento per lo scolorimento AWS D18.2 correla il colore visibile dell'ossido sul lato della radice- con la concentrazione approssimativa di ossigeno ed è ampiamente utilizzata come controllo pratico sul campo: una radice brillante, argentata o paglierina chiara corrisponde generalmente a un giunto ben-purgato, mentre la colorazione blu, viola, grigia o nera segnala livelli di ossigeno sufficientemente elevati da aver già degradato la superficie.
Le qualità duplex e super duplex necessitano di un limite di ossigeno un po' più stretto rispetto all'acciaio inossidabile austenitico standard, non solo per evitare lo scolorimento, ma perché l'eccesso di ossigeno alla radice può disturbare l'equilibrio della ferrite-austenite e la ritenzione di azoto che conferiscono agli acciai duplex robustezza e resistenza alla corrosione. Le leghe di nichel, con il loro contenuto più elevato di cromo e molibdeno, sono altrettanto sensibili e i sistemi ad alta-purezza costruiti secondo ASME BPE aggiungono un requisito di finitura a specchio-oltre al limite di ossigeno.
|
Famiglia in lega |
Obiettivo tipico O₂ |
Colore di riferimento (AWS D18.2) |
Note |
|
Austenitico serie 300 (304/316/321) |
50-100 ppm |
Paglierino chiaro fino a nessuno |
Tubazioni strutturali e di processo standard |
|
Duplex/superduplex (2205/2507) |
25–50 ppm |
Paglierino chiaro o meglio |
Protegge l'equilibrio ferrite/austenite e la ritenzione di azoto |
|
Leghe di nichel (625, C276, 825) |
25-30 ppm |
Paglierino chiaro o meglio |
Un contenuto maggiore di Cr/Mo aumenta la sensibilità |
|
Elevata-purezza/farmaceutico/semiconduttore |
Sotto 10 ppm |
Nessun colore visibile, finitura a specchio |
Secondo ASME BPE e specifiche di progetto |
Argon contro azoto contro argon-idrogeno
|
L'argon è la scelta predefinita e più sicura per lo spurgo della maggior parte delle saldature di acciaio inossidabile e leghe di nichel; l'azoto è un'opzione a basso costo-accettabile per i gradi austenitici standard ma non dovrebbe essere utilizzato su leghe di nichel duplex, super duplex o sensibili all'azoto-; le miscele di argon-idrogeno migliorano la brillantezza delle radici sull'acciaio inossidabile austenitico ma sono vietate sulle leghe di nichel sensibili al duplex e all'idrogeno-. |

L'argon è completamente inerte, più denso dell'aria (il che lo aiuta a stabilizzarsi e a trattenersi nelle sezioni orizzontali del tubo) e compatibile essenzialmente con ogni tipo di acciaio inossidabile e leghe di nichel, motivo per cui è il gas di spurgo predefinito specificato nella maggior parte delle specifiche delle procedure di saldatura. L'azoto costa meno ed è ampiamente disponibile e spurga efficacemente l'acciaio inossidabile austenitico standard, ma non è inerte rispetto ai gradi duplex e super duplex controllati dall'azoto, dove l'assorbimento incontrollato di azoto alla radice può alterare il bilanciamento di fase previsto; è inoltre inadatto per numerose leghe di nichel in cui l'azoto può favorire la formazione indesiderata di nitruri.
Le miscele di argon-idrogeno, in genere al 2–5% di idrogeno, producono una radice più brillante e priva di ossidi-sugli acciai inossidabili austenitici e possono ridurre leggermente i tempi di spurgo, ma l'idrogeno introduce un reale rischio di infragilimento su duplex, super duplex e su alcune leghe di nichel-indurite per precipitazione o ad alta-resistenza, quindi il suo utilizzo deve essere confermato rispetto alla specifica WPS e alle specifiche del materiale prima della selezione.
|
Gas di spurgo |
Costo relativo |
Leghe compatibili |
Rischio chiave/limitazione |
|
Argon (100%) |
Moderare |
Tutti gli acciai inossidabili e le leghe di nichel |
Nessuna scelta predefinita - significativa |
|
Azoto |
Basso |
Acciaio inossidabile austenitico standard serie 300 |
Altera il bilanciamento di fase in duplex; inadatto per alcune leghe di nichel |
|
Argon-idrogeno (2–5% H₂) |
Moderato-alto |
Solo acciaio inossidabile austenitico |
Rischio di infragilimento da idrogeno su duplex e leghe di nichel sensibili |
Come dovrebbero essere posizionate le dighe di spurgo e quali materiali dovrebbero essere utilizzati?
|
Posizionare le dighe abbastanza vicino al giunto - tipicamente 100–150 mm (4–6 pollici) su ciascun lato - per ridurre al minimo il volume da spurgare lasciando spazio per l'ingresso del gas e i percorsi di sfiato e scegliere il materiale della diga in base all'applicazione: dighe di carta-solubile in acqua per saldature in fabbrica a passaggio singolo-, dighe di gomma gonfiabili per giunti riutilizzabili e schiuma sagomata o nastro per alte-temperature per giunti irregolari raccordi. |
Il posizionamento della diga è un compromesso diretto-: spostare le dighe più vicino al giunto riduce il volume di spurgo e quindi il tempo di spurgo, ma lascia meno spazio all'ingresso e allo sfiato per stabilire un flusso regolare e non{1}turbolento attraverso la radice della saldatura. Un punto di partenza pratico è a 100–150 mm dal giunto su ciascun lato per tubi di piccolo e medio-diametro, regolato verso l'alto per diametri maggiori dove il flusso necessita di una maggiore distanza per stabilizzarsi.
Le dighe di carta-solubile in acqua sono comuni per la fabbricazione di bobine in officina perché si dissolvono e si lavano via dopo la saldatura, senza lasciare alcuna fase di rimozione; le dighe di gomma gonfiabili sono riutilizzabili e adatte ai collegamenti sul campo-in cui la stessa attrezzatura spurga molte articolazioni; e per raccordi a T, riduttori e altre geometrie irregolari, vengono utilizzati blocchi di schiuma sagomati o nastro di spurgo per alte temperature-per sigillare attorno al profilo interno del raccordo. In ogni caso, lo sfiato deve essere dimensionato per alleviare la pressione senza consentire un deflusso così elevato da allentare la diga. - Il cedimento della diga a metà-saldatura è una delle cause più comuni di perdita dell'atmosfera da parte di uno spurgo attraverso un giunto.
Quali sono gli errori più comuni di spurgo posteriore che causano zuccheraggio o difetti di saldatura?
|
Le cause più frequenti di ossidazione della radice sono l'avvio della saldatura prima che lo spurgo si sia stabilizzato, l'impostazione di una portata troppo elevata (causando un ritorno turbolento dell'aria-), perdite di dighe o guarnizioni e la saldatura senza un percorso di sfiato che consenta la fuoriuscita dell'aria spostata e del gas in eccesso. |

La saldatura prima del livello di ossigeno target viene confermata - basandosi su un tempo di spurgo fisso invece che su una lettura effettiva dell'ossigeno.
La portata del flusso è impostata su un livello troppo alto, creando un flusso turbolento che re-mescola nuovamente l'aria nella zona di spurgo invece di spingerla fuori davanti al fronte del gas.
Dighe che perdono o non sono posizionate correttamente, soprattutto in corrispondenza di flange, valvole o connessioni di derivazione in cui il profilo interno è irregolare.
L'assenza di uno sfiato o uno sfiato troppo piccolo causa un accumulo di pressione che può far saltare una diga o distorcere un tubo a pareti sottili-.
Cambiare il tipo di gas di spurgo senza verificare la compatibilità della lega, in particolare utilizzando miscele di azoto o argon-idrogeno su giunti duplex o in lega di nichel.
Impossibile mantenere un flusso di "trattenuta" basso e costante durante la saldatura, consentendo all'aria esterna di diffondersi nuovamente nella zona di spurgo durante una lunga saldatura a più passaggi-.
Domande frequenti
D: Qual è il tempo di spurgo minimo per la saldatura di tubi in acciaio inossidabile?
R: Non esiste un tempo minimo universale - il tempo di spurgo dipende dal volume della zona di spurgo-, dalla portata e dal livello di ossigeno target e deve essere calcolato con Q=(V × N) / t e quindi confermato con un analizzatore di ossigeno anziché applicato come regola pratica fissa.
D: È possibile utilizzare l'azoto al posto dell'argon per lo spurgo?
R: L'azoto è accettabile per l'acciaio inossidabile austenitico standard della serie 300-, ma dovrebbe essere evitato su leghe di nichel duplex, super duplex e sensibili all'azoto, dove l'assorbimento incontrollato di azoto può influenzare l'equilibrio di fase o la metallurgia.
D: Quale livello di ossigeno è accettabile prima di saldare un tubo in acciaio inossidabile?
R: La maggior parte delle specifiche di fabbricazione punta a 50-100 ppm per l'acciaio inossidabile austenitico standard, con un limite massimo a 25-50 ppm per le leghe duplex e di nichel e inferiore a 10 ppm per i sistemi ad elevata-purezza; le specifiche di progetto applicabili e la WPS determinano la cifra esatta.
D: Perché la radice della saldatura diventa blu o nera anche durante lo spurgo?
R: Lo scolorimento indica che lo spurgo non ha raggiunto un livello di ossigeno sufficientemente basso prima o durante la saldatura. - le cause comuni sono un tempo di spurgo insufficiente, una diga che perde, una portata impostata troppo alta o l'avvio dell'arco prima che l'atmosfera si sia stabilizzata.
D: La portata del controlavaggio deve cambiare durante la saldatura?
R: Sì - la maggior parte delle procedure utilizza una portata iniziale più elevata per eliminare rapidamente l'aria, quindi riducerla a un flusso di ritenzione molto più basso durante la saldatura per mantenere una leggera pressione positiva senza introdurre turbolenze.
D: L'eliminazione è richiesta dal codice o è una pratica consigliata?
R: I requisiti sono stabiliti dal codice governativo, dalle specifiche o dal WPS anziché essere universali - molte applicazioni relative ai limiti di tubazioni e pressione-per tubi in acciaio inossidabile e leghe di nichel lo richiedono e i criteri di accettazione vengono comunemente confrontati con la tabella di scolorimento AWS D18.2 o con un limite di ossigeno specifico del progetto-.


